湿式処理に起因するIQFシュリンプの食感不良 | Shellshift Marine
IQFシュリンプ加工業者向けの現場ガイド:湿式ラインの温度、滞留時間、剥殻条件、ブライン管理、取扱いが、冷凍後の食感クレームにどのようにつながるかを解説します。
Request pricing IQFシュリンプ加工業者向けの現場ガイド:湿式ラインの温度、滞留時間、剥殻条件、ブライン管理、取扱いが、冷凍後の食感クレームにどのようにつながるかを解説します。
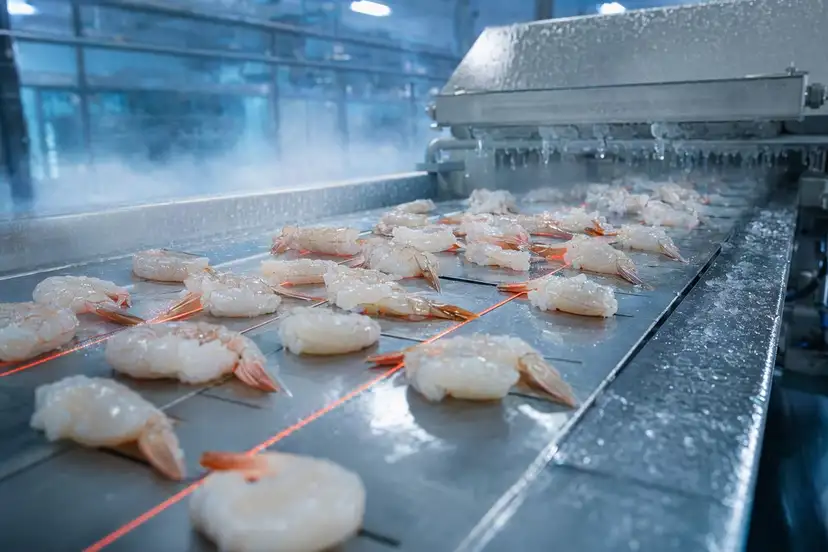
Request pricing顧客からの食感に関するクレームは、冷凍機の出口で突然発生することはほとんどありません。多くの場合、シュリンプが受入、解凍、洗浄、ブライン処理、剥殻、すすぎ、脱水、ベルト投入の各工程を通過している、より上流の段階で始まっています。
IQFシュリンプ工場にとって、冷凍パックは湿式ライン上のあらゆる判断の最終的な結果です。温度のずれ、滞留時間の長期化、殻の損傷、過剰なハンドリング、排水不良、ブライン接触の不均一、あるいはオペレーターがより強い機械的作用で補わざるを得ない剥殻条件などが、最終製品に反映されます。
Shellshift Marineは、シュリンプ剥殻および水産加工向け酵素サプライヤーとして、よりきれいな剥殻、機械的損傷の低減、より安定したプロセス条件、そして一貫した最終製品の食感といった工場成果を重視する加工業者を支援しています。
本記事では、一般的な冷凍後の食感不良を、顧客クレームになる前に管理できる湿式処理ラインへとさかのぼって整理します。
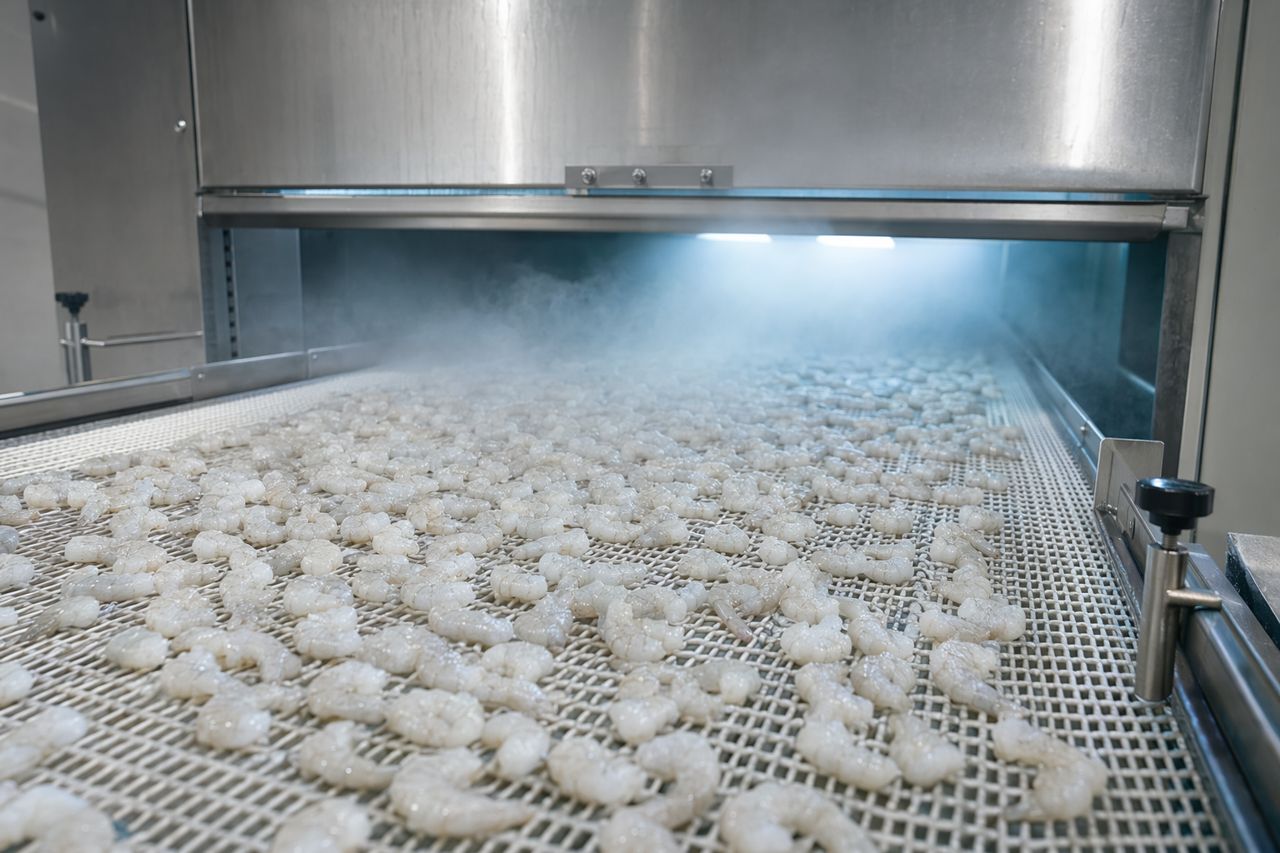
IQF冷凍は品質を保持することはできますが、食感を修復することはできません。表面損傷、不均一な水和、筋肉組織の裂け、残留する工程熱、または過剰な遊離水分を抱えた状態でシュリンプが冷凍機に入ると、その不良は最終製品に固定されます。
顧客からよく聞かれる表現には、次のようなものがあります。
こうした問題が発生すると、まず冷凍機が疑われがちです。しかし多くの場合、より有効な調査は上流工程から始まります。
コールドチェーン下でのシュリンプ加工では、湿式ハンドリングの前および最中に、厳密な温度管理が求められます。原料がステージング、解凍、待機、またはリワークのループ中に温まると、食感は機械的ストレスの影響を受けやすくなります。
温度ドリフトは次のような結果につながります。
現場での兆候:シフト中に同じ規格を維持するため、オペレーターが剥殻機、ブラシ圧、ベルト速度、水流を頻繁に調整している。
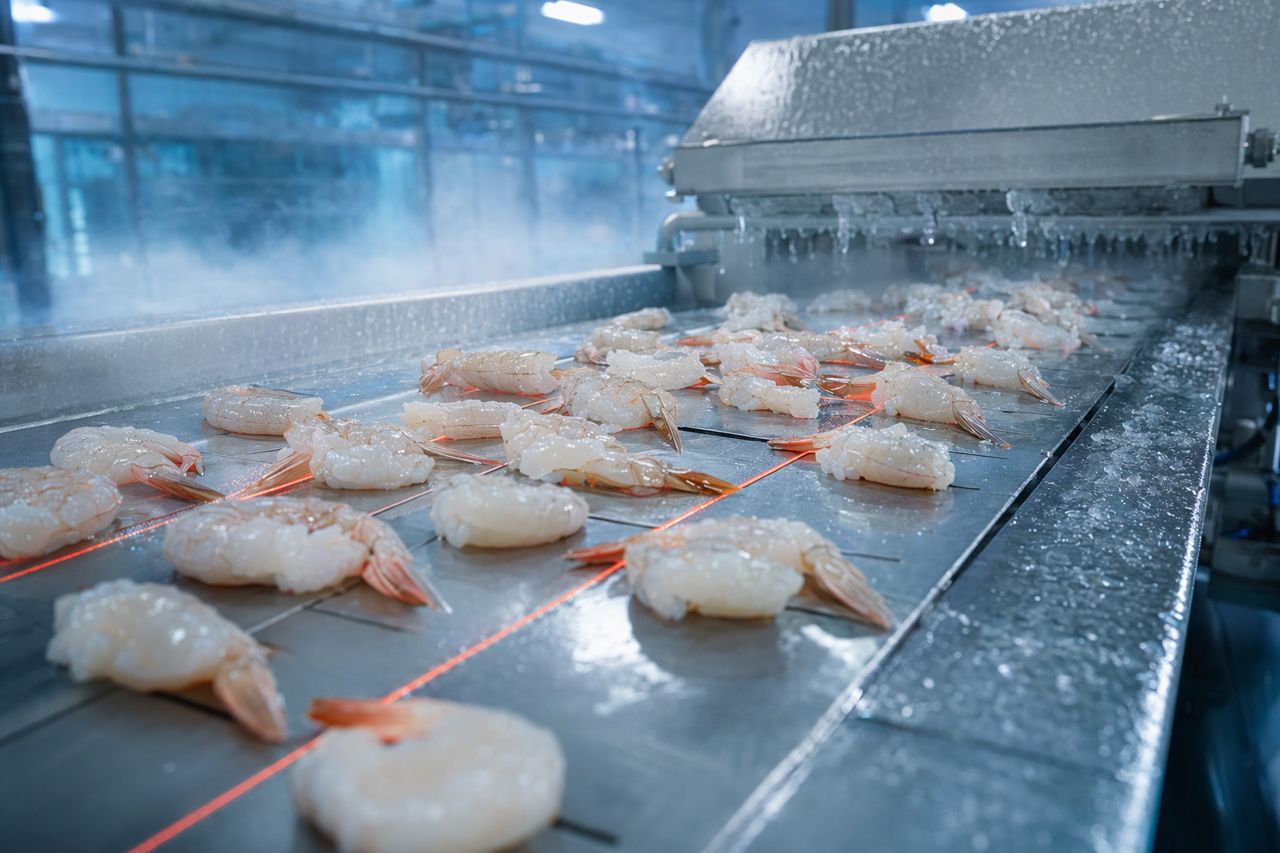
湿式処理は、単なるタンクとコンベヤの連続ではありません。時間と温度で成り立つシステムです。解凍タンク、ブライン、すすぎフリューム、サージビン、リワーク用タブでの長時間滞留は、シュリンプがIQFベルトに到達する前に表面状態を変化させる可能性があります。
長い滞留時間は、しばしば次のような形で現れます。
現場での兆候:同じ原料ロットで、最初のパレットは検査に合格する一方、後半のパレットでクレームが発生する。
殻離れが不安定な場合、工場では機械的に補うことがよくあります。圧力を上げる、通過回数を増やす、接触時間を延ばす、撹拌を強める、リワークを増やすといった対応です。これにより剥殻完了率は改善することがありますが、同時に筋肉損傷も増える可能性があります。
機械的な過剰補正は、次の原因になります。
酵素を活用した剥殻プログラムは、殻離れの一貫性を支援するために使用され、工程上可能な範囲で、加工業者が過度に強い機械設定を下げられるようにします。目標は剥殻完了だけではありません。清潔な外観と管理された食感を備えた販売可能歩留まりが目標です。
湿式処理では、均一な接触が重要です。デッドゾーン、不十分な混合、製品の塊、過積載されたバスケット、不安定な滞留時間は、処理のばらつきを生みます。ロットの一部はきれいに剥ける一方、別の部分では追加の機械的補正が必要になることがあります。
確認すべき点:
優れた湿式ラインプログラムは、配合だけでなく、工場の設備に適合していなければなりません。コンベヤへの投入量、撹拌、タンク形状、ブラインの入れ替わり、温度、排出タイミングはすべて再現性に影響します。
過剰な表面水分がIQF冷凍機に入ると、冷凍性能と最終パックの見え方に影響します。塊化、霜、グレーズのばらつき、不均一な表面外観の原因となる可能性があります。
排水問題は、次のような要因から発生することがあります。
現場での兆候:冷凍機の設定を変えていないにもかかわらず、特定の湿式ライン切替後に冷凍機オペレーターが塊や霜のばらつきの増加を確認する。
食感不良は複数の面で同時に価値を低下させます。クレームを生むだけでなく、工場のスピードも落とします。
湿式処理が不安定な場合、管理者は次のような状況を目にします。
安定した湿式ラインプログラムは、箱に表示される商業的な価値を守ります。すなわち、カウント、外観、噛み応え、歩留まり、パックの一貫性です。
シュリンプ加工業者にとって、酵素プログラムの役割は実務的です。管理されたコールドチェーン条件下で、より予測可能な殻離れを支援することです。
工場に寄り添う酵素サプライヤーは、次の評価を支援すべきです。
最良のプログラムは、工場が実際に維持できるプロセスウィンドウを基準に構築されます。つまり、明確な運転目標、現実的な切替手順、そして歩留まり、剥殻品質、労務削減、クレーム削減に紐づいた検証計画が必要です。
IQFシュリンプ生産で食感問題が発生した際は、次のチェックリストを活用してください。
シュリンプを傷つけるきれいな剥殻は、高歩留まりのプロセスとは言えません。一方で、殻が残るほど穏やかな工程も、商業的には受け入れられません。
工場が目指すべきバランスは次のとおりです。
これが、湿式ライン最適化が重要である理由です。IQF品質は冷凍機に入る前に作られます。
Shellshift Marineは、シュリンプ剥殻およびコールドチェーン水産加工向けの酵素ソリューションとプロセスサポートを提供しています。工場チームと連携し、殻離れの一貫性を高め、過度に強い機械的補正を減らし、湿式ラインからIQF包装まで歩留まりを守ります。
貴工場で食感クレーム、破損片、剥殻のばらつき、または処理能力低下が発生している場合は、工程詳細と目標製品形態をお送りください。
サイト内フォームから見積もりをご依頼ください。当社の技術チームが、湿式ライン条件、適用目標、供給要件を確認いたします。
Tell us your application and volume — we reply with pricing and lead time.