剥き工程前に発生するエビの歩留まりロス | Shellshift Marine
エビの剥き加工および水産加工向け酵素サプライヤーによる技術ガイド。コールドチェーンの途切れ、ステージング、解凍、ハンドリング圧、歩留まりロスについて解説します。
Request pricing エビの剥き加工および水産加工向け酵素サプライヤーによる技術ガイド。コールドチェーンの途切れ、ステージング、解凍、ハンドリング圧、歩留まりロスについて解説します。
Request pricingエビの歩留まりロスは、ピーラーのせいにされがちです。しかし工場の現場では、多くの場合、そのロスはもっと前の段階で始まっています。
エビが剥き工程に到達する前に、殻の付着状態はすでに、漁獲時の状態、凍結履歴、解凍管理、トート内での圧力、ブライン温度、サイズグレードの混在、待機時間によって影響を受けています。ピーラーは、投入された原料状態に対してしか機能できません。
コールドチェーン下で水産加工を行う工場にとって、最も価値の高い改善は、単に機械をより強く稼働させることではありません。剥き前の時間帯を管理し、より安定した殻離れ、低い身傷みリスク、ロット間ばらつきの低減を実現した状態でエビを剥き工程へ入れることです。
Shellshift Marineは、エビの剥き加工および水産加工向けの酵素サプライヤーとして、安定した剥き品質、より高い販売可能歩留まり、手直しの削減、冷蔵エリア管理の精度向上といった、実際のライン性能に重点を置いています。
剥きラインは、上流の状態を増幅して表面化させる下流工程です。上流での小さなミスは、尾部の破損、表面肉の裂け、殻片の残留、追加検品作業、ライン速度低下、製品回収率のばらつきとして見えるようになります。
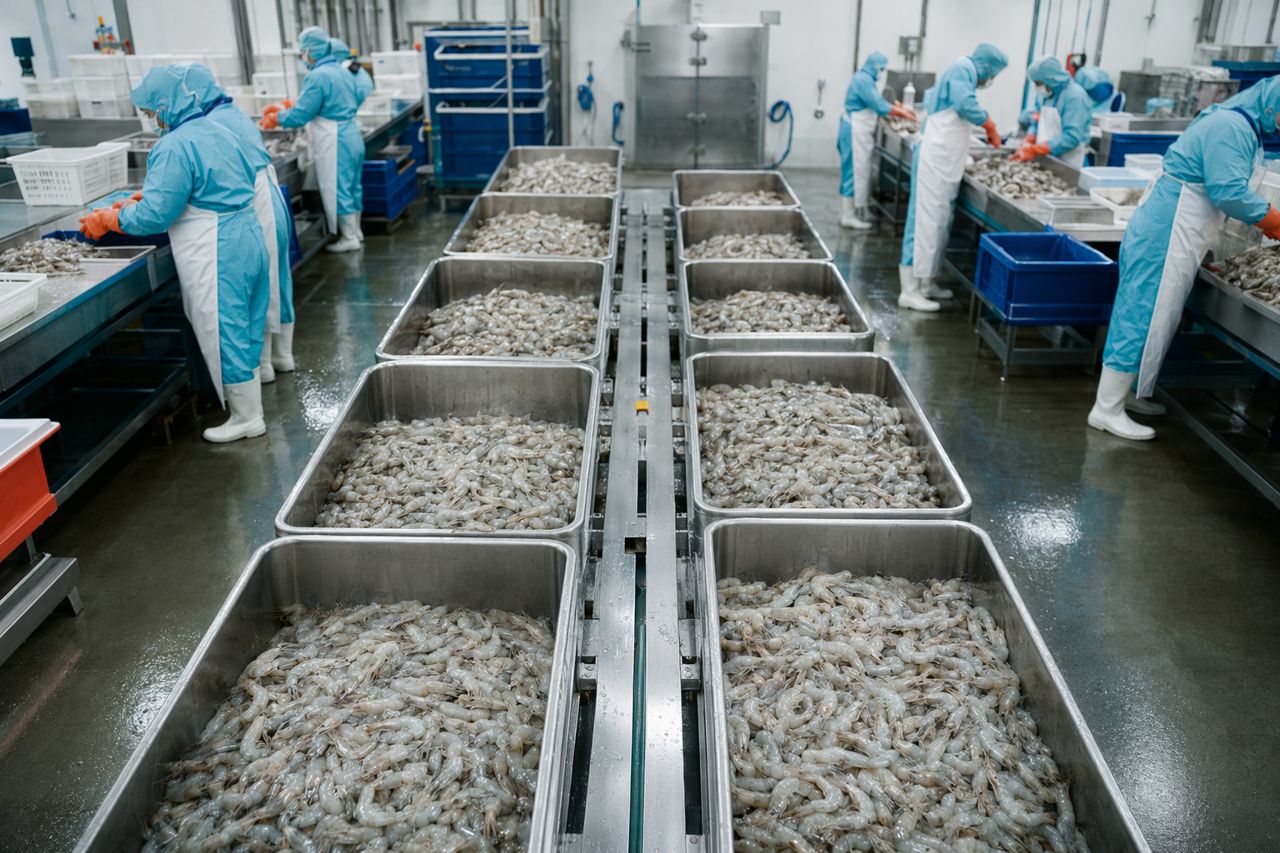
剥き前ゾーンには、通常、次の工程が含まれます。
各工程は、殻離れに適した状態を維持することも、必要以上に強い剥き条件を招くこともあります。
エビ加工工場が温度管理に厳しいのには十分な理由があります。コールドチェーン管理が崩れると、製品は均一に反応しなくなります。
現場でよく見られる課題には、次のようなものがあります。
影響は食品安全リスクだけではありません。温度のずれは、食感、殻と身の相互作用、機械的耐性を変化させます。一部のエビは裂けやすくなり、別のエビは殻が強く付着したままで、より強い剥き力を必要とします。
その不均一性こそが、歩留まりを失わせる要因です。
工場管理者は、室内センサーの位置だけでなく、製品が実際に置かれている場所の温度を追跡する必要があります。トートの深さ、滞留時間、ブライン温度、剥き工程前の待ち時間を監視してください。目標は、基準を満たす室温表示だけではなく、再現性のある剥き前状態を作ることです。
同じ表示サイズのエビロットであっても、ライン上での挙動が異なることがあります。
歩留まりロスは、次の要因によって発生する可能性があります。
混在したロットが同じ剥き設定に投入されると、機械は最も剥きにくい原料に合わせて調整されることになります。その結果、剥きやすい原料が過剰処理されることがよくあります。
書類上の分類だけでなく、実際の挙動によってロットを分けてください。あるロットで殻片、肩部の裂け、尾部回収不良が一貫して発生する場合は、そのロットを隔離し、ライン全体を変更する前に前処理条件を調整します。
機械式ピーラーは、対象となるエビのサイズ範囲を前提に設計されています。選別が緩いと、小さいエビが大きいエビ向けの条件にさらされ、大きいエビには殻離れを補助する条件が不足することがあります。
その結果、設備の不安定さのように見える問題が発生します。
多くの場合、根本原因はピーラーではありません。剥き前工程に入るサイズ分布の広がりです。
処理直前と剥き直前のサイズ分布を監査してください。内部移送中に分布が広がっている場合は、トートの取り扱い、ライン経路、手直し品の再投入を見直します。
エビは大量の砂利ではありません。トートの積み深さ過多、過度な落下高さ、粗いポンピング、急な方向転換は、製品がピーラーに到達する前に物理的ダメージを与える可能性があります。
ダメージは後工程で次のように現れることがあります。
ハンドリング圧は、エビが部分解凍状態にある場合やテンパリング段階を移行している場合に特に重要です。製品は安定して見えても、組織構造はより脆弱になっています。
単純な機械的ストレスポイントに注目してください。
こうした小さな変更が、後から機械を調整するよりも多くの歩留まりを守ることがあります。
解凍は、冷凍エビを加工可能にするためだけの工程ではありません。殻離れの状態を作る工程です。
解凍管理が不十分だと、次のような混在した供給状態になります。
不均一な解凍状態から、一貫した剥き品質を生み出すことはできません。
工場は、ロット全体で均一かつ再現性のある状態づくりを目指すべきです。そのためには、水との接触、温度、攪拌、滞留時間、水切り時間を管理する必要があります。最良の目標は最速の解凍ではありません。食感を守りながらライン供給を維持できる、最も均一な解凍です。
ステージングは、しばしばバッファとして扱われます。しかしエビの剥き加工では、ステージングも工程条件の一部です。
ステージング時間が時間ごとに変わると、剥きラインには常に変動する原料が供給されます。同じロットでも、最初のビンはきれいに剥ける一方、後半のビンではより多くの手直しが必要になることがあります。オペレーターは機械的強度を上げて対応しがちですが、それが販売可能歩留まりを下げる可能性があります。
安定したステージング計画は、酵素処理、殻離れ、機械剥きを整合させるのに役立ちます。
酵素を利用したエビの剥き加工は、コールドチェーン管理の代替ではありません。時間、温度、グレード、流れを工場がすでに管理している場合に、最も効果を発揮します。
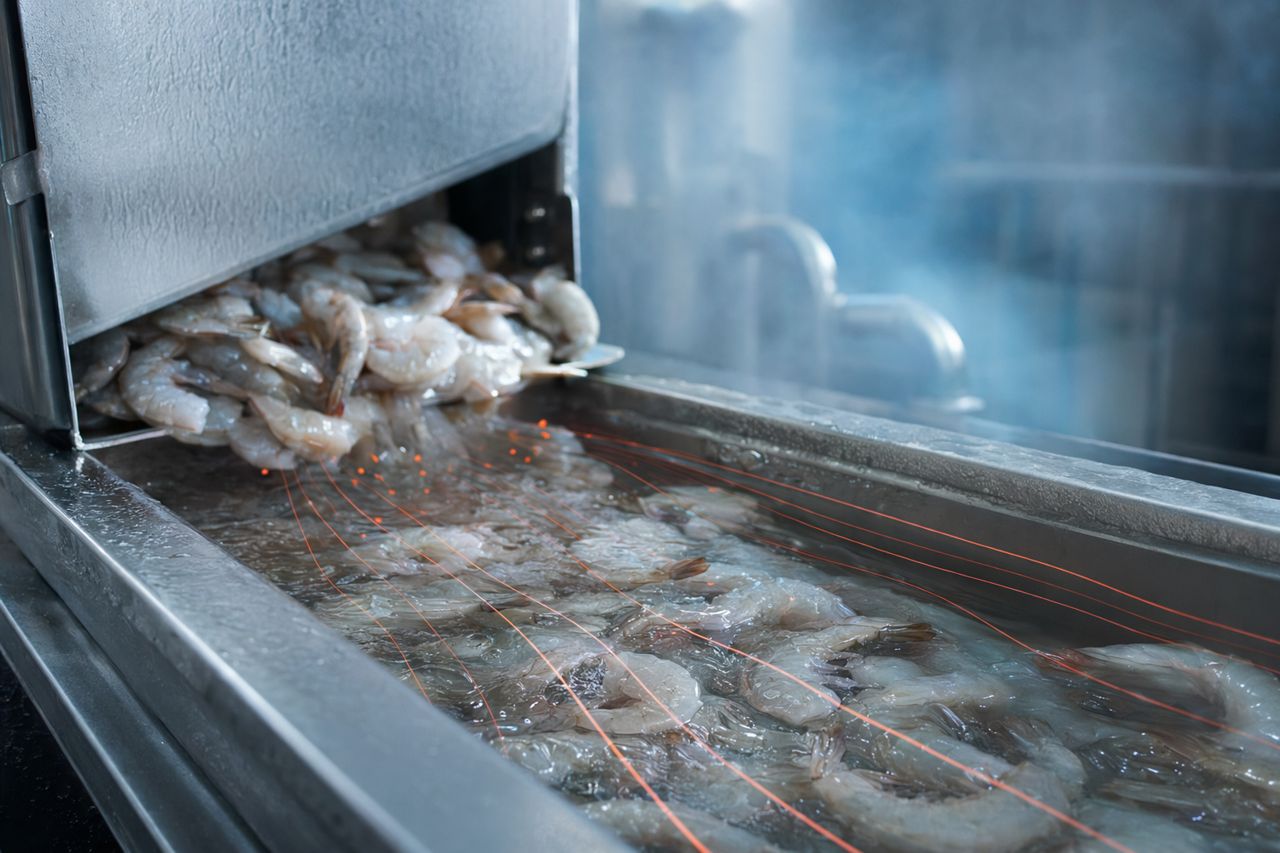
適切に使用すれば、酵素ブライン工程は、エビが機械剥き工程に入る前に、より管理された殻離れの時間帯を作るのに役立ちます。商業上の目的は明確です。
Shellshift Marineは、魚種、サイズグレード、温度プロファイル、保持時間、ブライン設計、ライン速度、最終製品目標といった実際の工場条件に合わせて、酵素処理の推奨条件を提案し、加工業者を支援します。
私たちは、剥き加工を実験室の課題として捉えていません。歩留まり、労務、ダウンタイム、品質目標が関わる生産上の課題として捉えています。
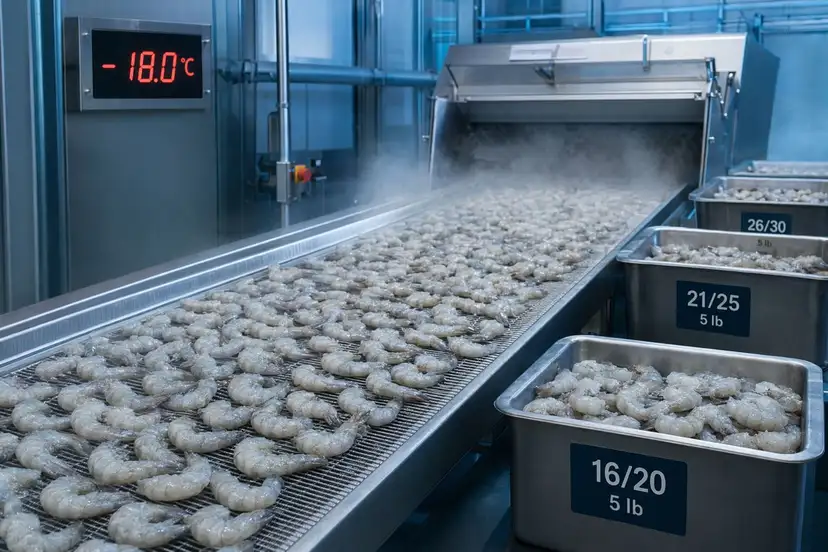
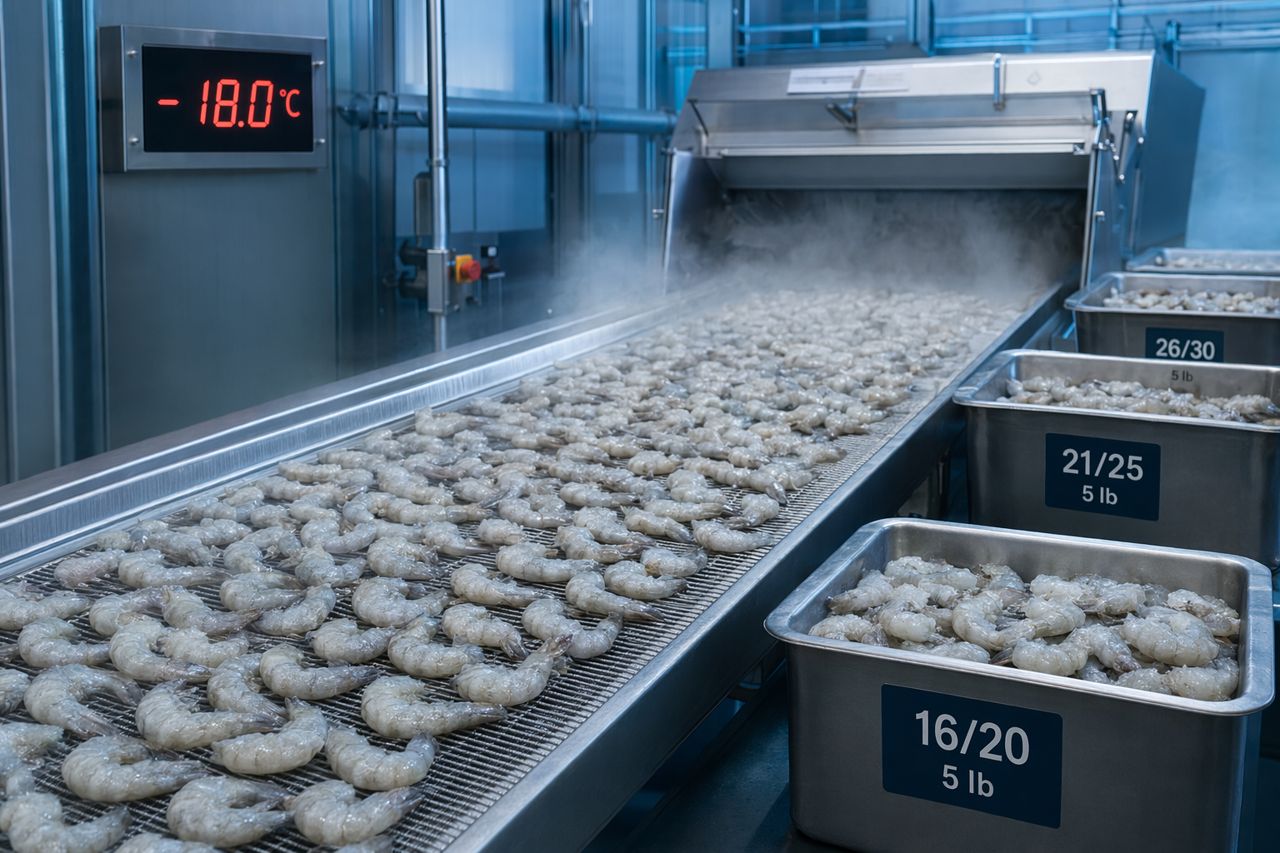
このページには、冷凍エビが冷蔵室内コンベヤ、温度管理されたステージング、酵素ブライン接触、機械剥き前の殻離れフローを通過する様子を示した、顔出しなしの技術解説動画が含まれています。
重要なメッセージは次のとおりです。歩留まりロスがピーラーで見えている場合、その原因はすでに上流にあるかもしれません。
ピーラー設定を変更する前に、このチェックリストを使用してください。
高歩留まりの工場は、1つの修正ポイントだけに依存していません。剥き前の経路全体を管理しています。
ピーラーが動き出す前に歩留まりロスが発生している場合、Shellshift Marineは工程条件の見直しを支援し、生産目標に合った酵素ソリューションの見積もりを提示できます。
エビの種類、サイズ範囲、温度プロファイル、解凍方法、剥き前保持時間、希望する最終製品仕様を、サイト内の依頼フォームから共有してください。
Tell us your application and volume — we reply with pricing and lead time.