Goulots d’étranglement des lignes de décorticage dans les usines de transformation de crevettes
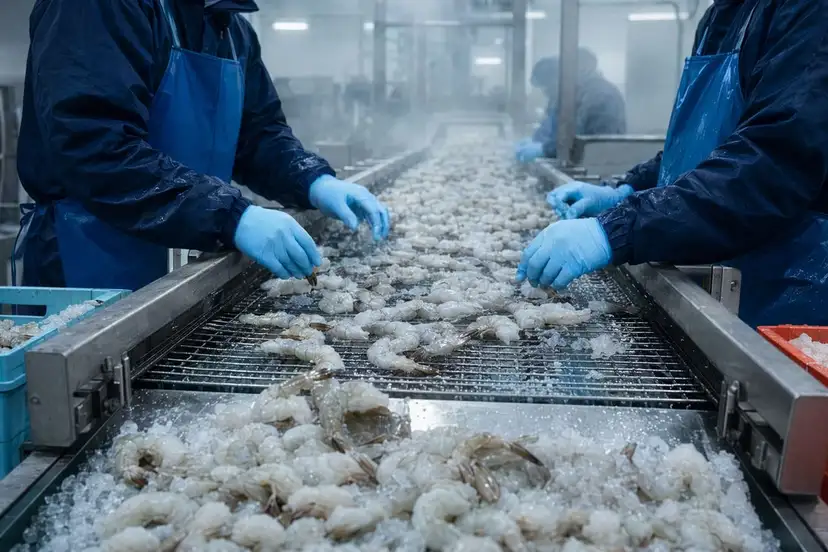
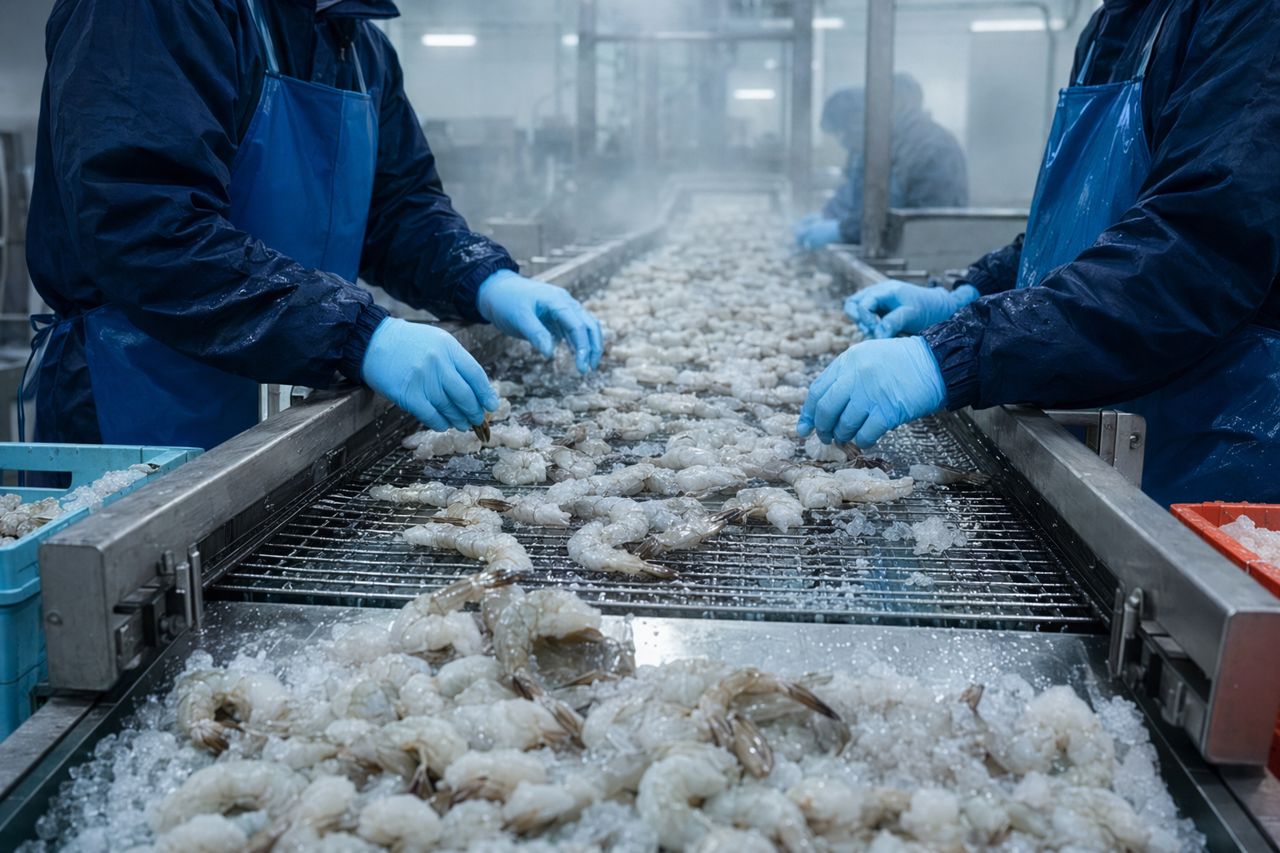
Les lignes de décorticage de crevettes ne perdent généralement pas leur capacité à un seul point évident. Le ralentissement se construit progressivement à travers la variabilité de la matière première, la gestion en chambre froide, les réglages machine, la disponibilité de la main-d’œuvre, le contrôle du temps de séjour, les reprises et le flux de conditionnement.
Pour une usine de transformation de produits de la mer en chaîne du froid, l’objectif est clair : maintenir le produit en mouvement, préserver le rendement en crevettes décortiquées, réduire les rejets avec carapace résiduelle et éviter les dommages qui abaissent le grade ou créent une pression de tri en aval.
Shellshift Marine accompagne les transformateurs à la recherche d’un fournisseur d’enzymes pour le décorticage des crevettes et la transformation des produits de la mer, avec des solutions enzymatiques axées sur l’application et conçues autour des contraintes du terrain : maîtrise de la température, détachement régulier de la carapace, fenêtres de temps de séjour exploitables et intégration au flux de transformation existant.
Où les lignes de décorticage perdent généralement du débit
1. Variabilité de la taille de la matière première
Des lots de crevettes de tailles mélangées entraînent une réponse de décorticage irrégulière. Les plus petites crevettes peuvent être surtraitées tandis que les plus grandes restent plus difficiles à décortiquer. Les opérateurs sont alors contraints de ralentir la ligne, d’augmenter les corrections manuelles ou d’accepter une production moins homogène.
Impact opérationnel :
- Davantage de parage manuel et de reprises
- Variation accrue de la qualité de décorticage
- Pression plus forte sur les équipes de calibrage et de conditionnement
- Changements plus fréquents des réglages machine
Une étape enzymatique contrôlée peut aider à réduire l’écart entre les groupes de taille en améliorant le détachement de la carapace avant le décorticage mécanique ou la finition manuelle.
2. Ruptures de la chaîne du froid avant le décorticage
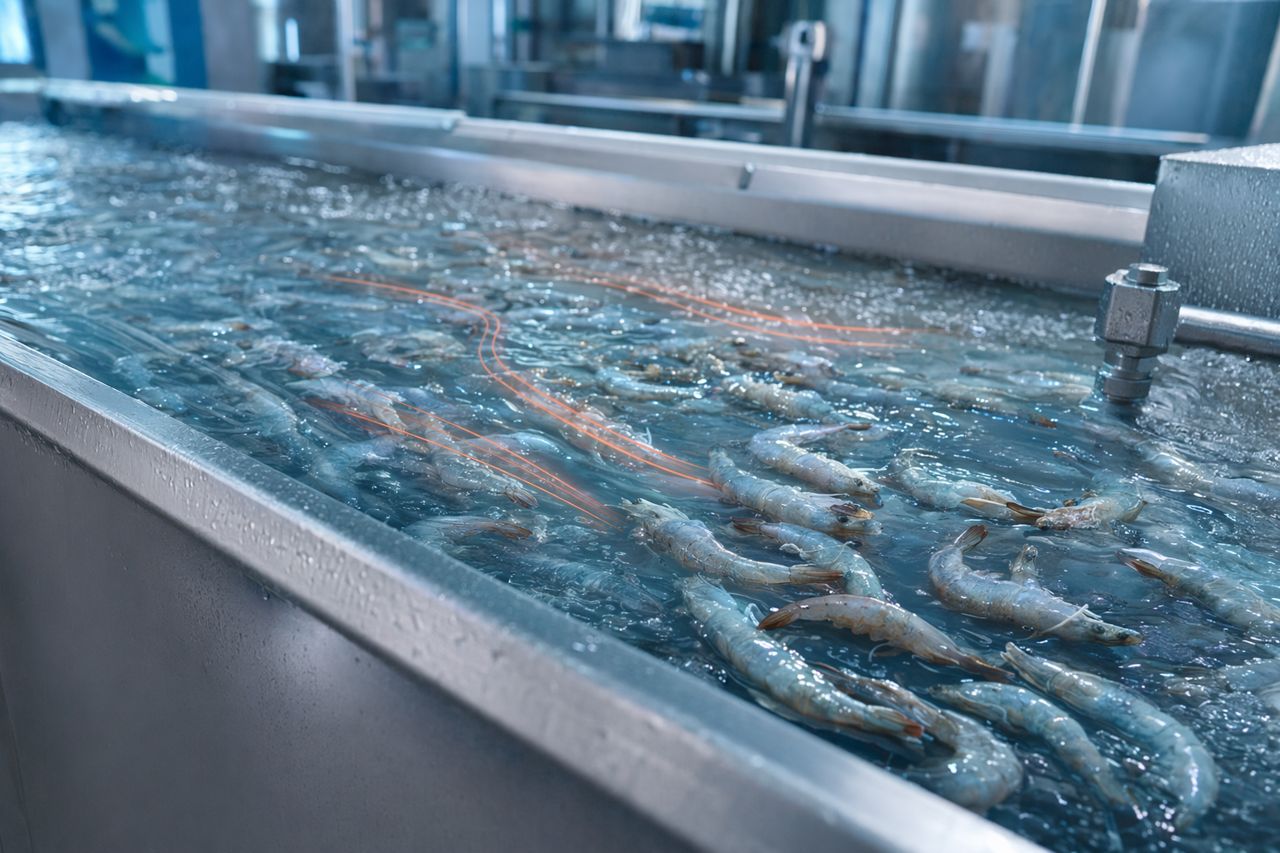
Les variations de température avant l’étape de décorticage influencent la texture, l’adhérence de la carapace et la prévisibilité de la ligne. Un produit qui se réchauffe de manière irrégulière peut se comporter différemment dans la décortiqueuse, même lorsque les réglages machine restent inchangés.
Les responsables d’usine doivent surveiller :
- Les retards de mise en attente entre décongélation, saumurage et décorticage
- Les bacs surchargés ou une circulation irrégulière
- Les attentes produit liées aux écarts de disponibilité de la main-d’œuvre
- Les temps de transfert variables d’une équipe à l’autre
Dans les procédés assistés par enzymes, la discipline de la chaîne du froid est essentielle. La bonne solution doit fonctionner dans la fenêtre de température réelle de l’usine, plutôt que d’imposer au terrain des conditions fragiles de type laboratoire.
3. Des réglages mécaniques qui compensent trop
Lorsque le détachement de la carapace est irrégulier, les usines compensent souvent par une action mécanique plus agressive. Cela peut augmenter le débit apparent sur une courte période, mais se traduit souvent ensuite par de la chair cassée, des dommages de surface, une exsudation plus élevée et un risque accru de déclassement.
Signes d’alerte courants :
- Augmentation des morceaux fragmentés après décorticage
- Dommages sur la queue ou aspect irrégulier
- Excès de fragments de carapace à l’inspection
- Arrêts plus fréquents pour nettoyage
- Micro-ajustements répétés par les opérateurs
La meilleure approche consiste à réduire la force nécessaire au décorticage, et non simplement à augmenter la force appliquée.
4. Variabilité du temps de séjour
Le temps de séjour est l’un des goulots d’étranglement cachés les plus fréquents. Si les crevettes traversent trop rapidement l’étape de préparation, le détachement de la carapace peut être incomplet. Si elles attendent trop longtemps, la ligne peut perdre en prévisibilité et en maîtrise de planning.
Un programme enzymatique prêt pour la production doit aider les opérateurs à travailler dans une fenêtre de temps de séjour pratique, compatible avec le rythme des équipes, la capacité des bacs, l’implantation des convoyeurs et le planning de conditionnement.
Le coût aval d’une qualité de décorticage irrégulière
Le décorticage n’est pas une opération isolée. Toute instabilité se répercute en aval.
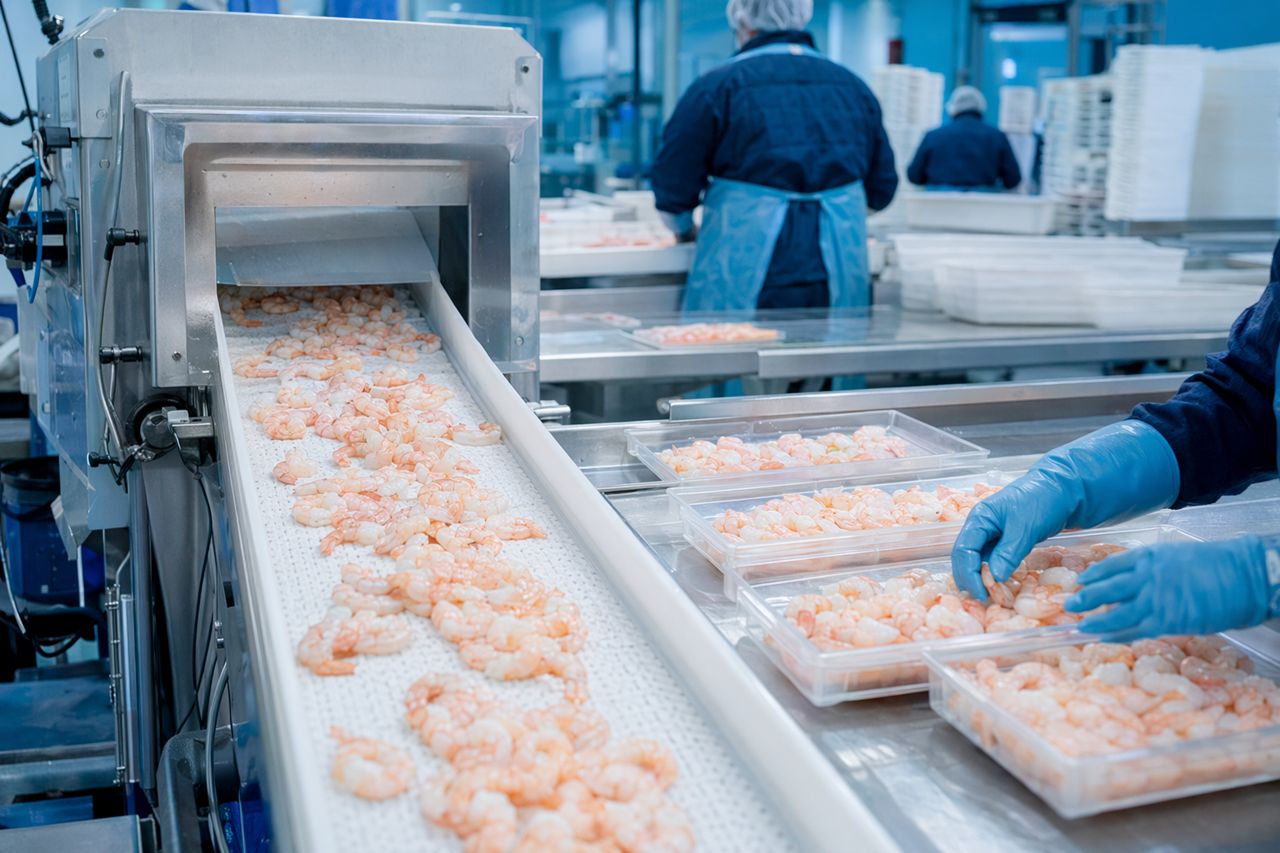
Lorsque la qualité de décorticage varie, les équipes de conditionnement constatent :
- Plus de main-d’œuvre d’inspection par lot fini
- Des décisions de calibrage plus lentes
- Une accumulation accrue des reprises
- Une variabilité du poids conditionné
- Un risque plus élevé de commandes en retard pendant les pics de production
Lorsque les dommages mécaniques augmentent, les équipes commerciales constatent :
- Une récupération plus faible en grade fini
- Davantage de produit déclassé
- Un rendement moins prévisible selon les lots de matière première
- Des réclamations clients liées à l’aspect ou à la texture
Le transformateur paie le goulot d’étranglement deux fois : d’abord par la perte de vitesse de ligne, puis par la perte de valeur du produit fini.
Comment le décorticage assisté par enzymes contribue à l’équilibre de la ligne
Une solution enzymatique ne remplace pas une bonne maîtrise de l’usine. Elle fonctionne au mieux lorsqu’elle est intégrée dans un procédé discipliné, avec des règles claires de manipulation, de timing et de gestion de la température.
La valeur opérationnelle est directe :
- Détachement plus facile de la carapace avant le décorticage mécanique
- Dépendance réduite aux réglages machine agressifs
- Qualité de décorticage plus constante entre les lots entrants
- Moins de corrections manuelles aux tables d’inspection
- Meilleure protection de la chair comestible pendant la transformation
- Flux plus fluide vers le calibrage, le conditionnement et la congélation
Pour les usines sous pression de main-d’œuvre, c’est un point important. Une étape de détachement de la carapace prévisible peut réduire la quantité de corrections manuelles qualifiées nécessaires pour maintenir la ligne dans les objectifs.
Ce qu’il faut examiner avant de modifier le procédé de décorticage
Avant d’ajuster la chimie du procédé, une usine doit cartographier le comportement réel de la ligne.
Passez en revue ces points avec la production, l’assurance qualité et la maintenance :
- Profil des crevettes entrantes — espèce, dispersion des tailles, état de la carapace, saisonnalité et variabilité des fournisseurs.
- Gestion de la chaîne du froid — stabilité de la température produit, temps d’attente, circulation de la saumure et retards de transfert.
- Performance de la décortiqueuse — réglages de vitesse, état des rouleaux, débit d’eau, fréquence de nettoyage et taux de dommages.
- Affectation de la main-d’œuvre — effectifs d’inspection, corrections manuelles, changements d’équipe et points de blocage.
- Indicateurs du produit fini — rendement décortiqué, défauts, récupération de grade, reprises et régularité du conditionnement.
Cette analyse crée une base de référence pratique. À partir de là, le décorticage assisté par enzymes peut être évalué selon les priorités réelles de production de l’usine, plutôt que selon une hypothèse de procédé générique.
Pourquoi les achats doivent impliquer les opérations dès le départ
Le choix d’un fournisseur d’enzymes n’est pas seulement une décision d’achat. Le produit doit correspondre aux équipements de l’usine, aux espèces de produits de la mer, aux conditions de manipulation et aux objectifs de production.
Les opérations doivent être impliquées, car elles savent où la ligne ralentit réellement. L’assurance qualité doit être impliquée, car la texture, l’aspect et l’intégrité du produit doivent rester conformes aux exigences des clients. La maintenance doit être impliquée, car les réglages machine et les schémas d’arrêt révèlent souvent le coût réel d’un mauvais détachement de la carapace.
Les meilleurs résultats sont obtenus lorsque les achats, la production, l’assurance qualité et la maintenance évaluent le procédé ensemble.
Où intervient Shellshift Marine
Shellshift Marine fournit des solutions enzymatiques pour le décorticage des crevettes et la transformation des produits de la mer, avec une priorité donnée à la fiabilité sur le terrain. Nous aidons les transformateurs à analyser le comportement de la matière première, le flux de préparation, la régularité du décorticage et l’impact en aval.
Notre rôle est de soutenir une étape de décorticage plus propre et plus prévisible, afin que votre équipe puisse préserver le débit, réduire les corrections manuelles et améliorer la constance du produit fini.
Demander un devis
Si votre ligne de décorticage de crevettes est limitée par le détachement de la carapace, la disponibilité de la main-d’œuvre, les dommages mécaniques ou un conditionnement irrégulier, demandez un devis via le formulaire du site. Indiquez l’espèce, le format de matière première, le flux de procédé et votre principal goulot d’étranglement, et l’équipe Shellshift Marine vous répondra avec une recommandation d’approvisionnement pratique.