Pourquoi le rendement des crevettes est perdu avant même le démarrage de la décortiqueuse
La perte de rendement des crevettes est souvent attribuée à la décortiqueuse. Sur le terrain, en usine, la perte commence généralement plus tôt.
Avant que les crevettes n’atteignent la zone de décorticage, l’adhérence de la carapace a déjà été influencée par l’état à la récolte, l’historique de congélation, la rigueur de la décongélation, la pression dans les bacs, la température de la saumure, le mélange des calibres et le temps d’attente. La décortiqueuse ne peut travailler qu’avec l’état de matière première qu’elle reçoit.
Pour les usines de transformation de produits de la mer sous chaîne du froid, l’amélioration à plus forte valeur ne consiste pas simplement à faire tourner la machine plus fort. Elle consiste à maîtriser la fenêtre pré-décorticage afin que les crevettes entrent en décorticage avec un décollement de carapace plus régulier, un risque moindre de dommage à la chair et moins de variation entre les lots.
Shellshift Marine intervient comme fournisseur d’enzymes pour le décorticage des crevettes et la transformation des produits de la mer, avec un objectif centré sur la performance réelle en ligne : qualité de décorticage plus stable, rendement commercialisable plus élevé, moins de reprises et un contrôle plus strict en chambre froide.
La zone critique de perte se situe en amont du décorticage
Une ligne de décorticage agit comme un amplificateur en aval. De petites erreurs en amont deviennent visibles sous forme de queues cassées, de chair de surface arrachée, de fragments de carapace, de main-d’œuvre d’inspection supplémentaire, de ralentissements et de récupération produit irrégulière.
La zone pré-décorticage comprend généralement :
- La réception de matière première congelée ou réfrigérée
- Le tempérage ou la décongélation
- Le calibrage et la séparation des lots
- Le contact avec la saumure ou l’eau de process
- L’attente avant traitement
- Le transfert vers le décorticage mécanique
- Le maintien entre les opérations
Chaque étape peut soit préserver les conditions de décollement de la carapace, soit rendre le décorticage plus agressif que nécessaire.
1. Les ruptures de chaîne du froid resserrent la fenêtre de fonctionnement
Les usines de crevettes travaillent sous contrainte de température, et pour de bonnes raisons. Lorsque la discipline de la chaîne du froid se relâche, le produit ne réagit pas de manière uniforme.
Les problèmes courants observés en atelier incluent :
- Des poches chaudes à l’intérieur de bacs profonds
- Une décongélation irrégulière entre la surface et le cœur du produit
- De longues attentes près des portes, des caniveaux ou de points de transfert non réfrigérés
- Des cycles répétés de variation de température pendant l’attente
- Une eau de process qui dérive en dehors de la plage prévue
L’impact ne se limite pas au risque de sécurité alimentaire. La dérive de température modifie la texture, l’interaction carapace-chair et la tolérance mécanique. Certaines crevettes deviennent plus vulnérables aux déchirures. D’autres restent fortement adhérentes à leur carapace et exigent une force de décorticage supplémentaire.
C’est dans cette irrégularité que le rendement disparaît.
Ce qu’il faut suivre
Les responsables d’usine doivent suivre la température là où le produit se trouve réellement, et pas seulement à l’emplacement de la sonde de la salle. Surveillez la profondeur des bacs, le temps de séjour, la température de la saumure et le temps d’attente avant décorticage. L’objectif est d’obtenir une condition pré-décorticage répétable, pas seulement une valeur conforme affichée pour la chambre.
2. La variabilité de la matière première apparaît sous forme de pertes au décorticage
Deux lots de crevettes peuvent présenter le même calibre déclaré et se comporter pourtant très différemment sur la ligne.
La perte de rendement peut être liée à :
- L’espèce et la structure de la carapace
- La saison de récolte et le stade de mue
- La fraîcheur avant congélation
- La méthode de congélation et l’historique de stockage
- L’état du glaçage
- L’historique de manutention des crevettes entières ou étêtées
- Les variations entre fermes ou entre navires
Si des lots mélangés entrent avec le même réglage de décorticage, la machine doit être ajustée pour la matière la plus difficile. Cela entraîne souvent un surtraitement de la matière la plus facile.
Point de contrôle pratique
Séparez les lots selon leur comportement, et pas seulement selon les documents. Si un lot génère régulièrement des fragments de carapace, des épaules déchirées ou une mauvaise récupération des queues, isolez-le et ajustez le profil de prétraitement avant de modifier toute la ligne.
3. Les erreurs de calibrage créent de faux problèmes machine
Les décortiqueuses mécaniques sont conçues autour d’une plage cible de crevettes. Lorsque le calibrage est trop large, les petites crevettes sont exposées à des conditions prévues pour des crevettes plus grandes, tandis que les plus grandes peuvent ne pas recevoir suffisamment d’aide au décollement de la carapace.
Le résultat peut ressembler à une instabilité de l’équipement :
- Marquage ou abrasion de la chair sur les plus petites pièces
- Décorticage incomplet sur les plus grandes pièces
- Hausse de la main-d’œuvre de correction manuelle
- Davantage de carapace entraînée jusqu’à l’inspection
- Ajustements fréquents par les opérateurs
Dans de nombreux cas, la cause racine n’est pas la décortiqueuse. C’est l’étendue de calibre entrant dans l’étape pré-décorticage.
Recommandation en atelier
Auditez la distribution des calibres juste avant le traitement et juste avant le décorticage. Si l’écart s’élargit pendant les transferts internes, examinez la manutention des bacs, le routage de ligne et la recirculation des reprises.
4. La pression de manutention endommage le rendement avant même le début du process
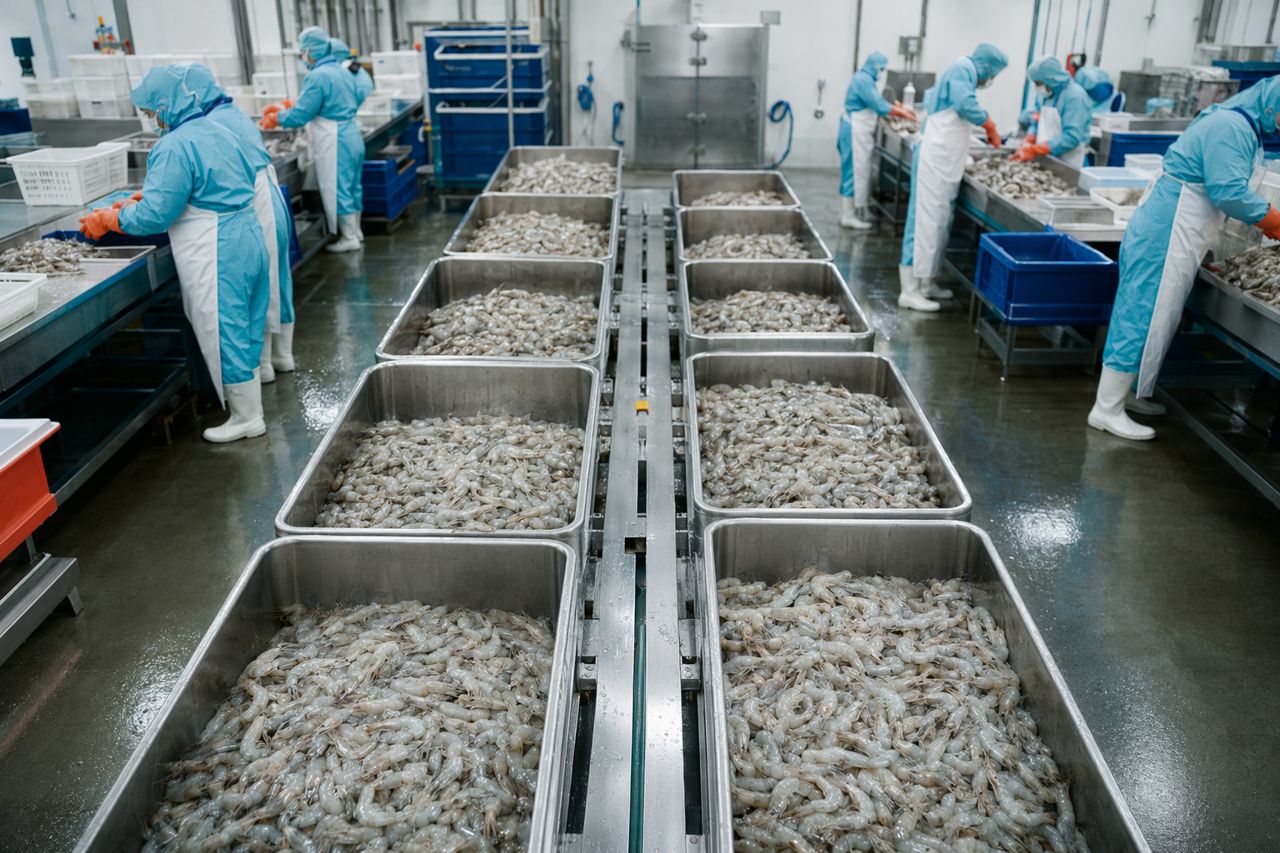
Les crevettes ne sont pas du gravier en vrac. Une hauteur de bac trop importante, des chutes excessives, un pompage brutal et des virages serrés peuvent créer des dommages physiques avant que le produit n’atteigne la décortiqueuse.
Les dommages peuvent apparaître plus tard sous forme de :
- Morceaux cassés après décorticage
- Perte de queues
- Déchirures de surface
- Exsudat ou purge plus élevés
- Produit fini déclassé
La pression de manutention est particulièrement importante lorsque les crevettes sont partiellement décongelées ou en phase de tempérage. Le produit peut sembler stable, mais la structure tissulaire est plus vulnérable.
Ce qu’il faut réduire
Concentrez-vous sur les points simples de stress mécanique :
- Réduire les hauteurs de chute
- Éviter les bacs trop remplis
- Maîtriser les transferts de convoyeur à convoyeur
- Limiter les remanutentions inutiles
- Empêcher le produit de rester sous une charge supérieure importante
- Maintenir un flux prévisible dans les zones d’attente
De petits changements à ce niveau peuvent protéger davantage de rendement qu’un ajustement machine effectué plus tard.
5. La rigueur de la décongélation détermine la régularité du décorticage
La décongélation n’est pas seulement une étape destinée à rendre les crevettes congelées transformables. Elle établit les conditions de décollement de la carapace.
Un mauvais contrôle de la décongélation crée une alimentation mixte :
- Crevettes avec cœur encore congelé
- Crevettes avec texture de surface ramollie
- Hydratation irrégulière de la carapace
- Réponse variable à la saumure ou au traitement enzymatique
- Résistance mécanique différente au sein d’un même lot
Une ligne ne peut pas produire une qualité de décorticage constante à partir d’une décongélation irrégulière.
De meilleurs objectifs de décongélation
L’usine doit viser un conditionnement uniforme et répétable sur l’ensemble du lot. Cela implique de maîtriser le contact avec l’eau, la température, l’agitation, le temps de séjour et le temps d’égouttage. Le meilleur objectif n’est pas la décongélation la plus rapide. C’est la décongélation la plus homogène, qui protège la texture tout en alimentant correctement la ligne.
6. L’attente avant process peut discrètement effacer la marge
L’attente est souvent considérée comme un tampon. Dans le décorticage des crevettes, c’est aussi une condition de process.
Si le temps d’attente varie d’heure en heure, la ligne de décorticage reçoit une cible mouvante. Les premiers bacs peuvent se décortiquer proprement, tandis que les bacs suivants du même lot nécessitent davantage de corrections. Les opérateurs peuvent alors augmenter l’intensité mécanique, ce qui peut réduire le rendement commercialisable.
Questions à poser sur le terrain
- Combien de temps le produit attend-il après décongélation ?
- Le temps d’attente diffère-t-il entre la première et la deuxième équipe ?
- Les bacs tournent-ils selon le principe premier entré, premier sorti ?
- Certains bacs restent-ils près de zones de circulation plus chaudes ?
- L’étape de prétraitement est-elle synchronisée avec la vitesse réelle de la décortiqueuse ?
Un plan d’attente stable aide à maintenir l’alignement entre le traitement enzymatique, le décollement de la carapace et le décorticage mécanique.
Où s’intègre le traitement enzymatique
Le décorticage assisté par enzymes ne remplace pas le contrôle de la chaîne du froid. Il fonctionne au mieux lorsque l’usine maîtrise déjà le temps, la température, le calibre et le flux.
Utilisée correctement, une étape de saumure enzymatique peut aider à créer une fenêtre de décollement de carapace plus maîtrisée avant l’entrée des crevettes en décorticage mécanique. L’objectif commercial est clair :
- Séparation plus nette de la carapace
- Force mécanique nécessaire réduite
- Moins de déchirures de surface
- Réduction de la charge de décorticage manuel et de reprise
- Apparence du produit fini plus régulière
- Meilleure stabilité du rendement malgré la variabilité normale de la matière première
Shellshift Marine accompagne les transformateurs en adaptant les recommandations de traitement enzymatique aux conditions réelles de l’usine : espèce, calibre, profil de température, temps de maintien, conception de la saumure, vitesse de ligne et objectif produit fini.
Nous n’abordons pas le décorticage comme un exercice de laboratoire. Nous l’abordons comme un problème de production, avec des objectifs de rendement, de main-d’œuvre, de temps d’arrêt et de qualité.
À voir : l’explication en une minute des pertes de rendement avant décorticage
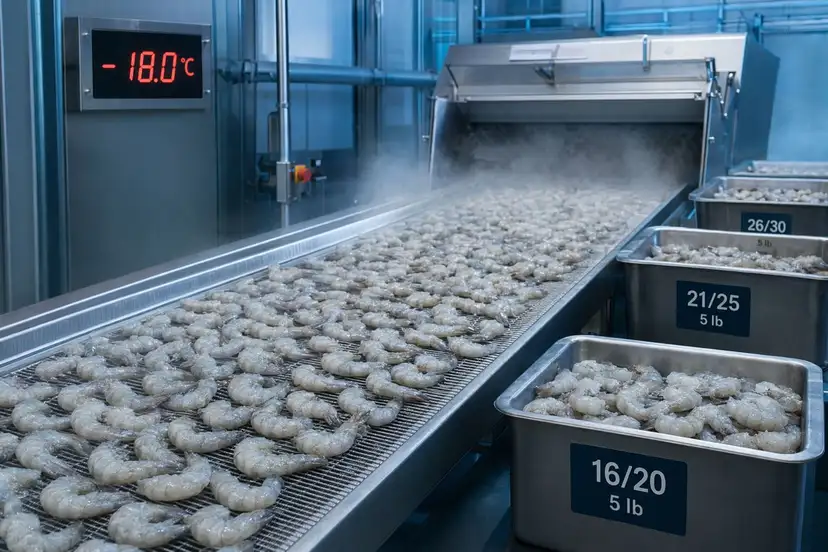
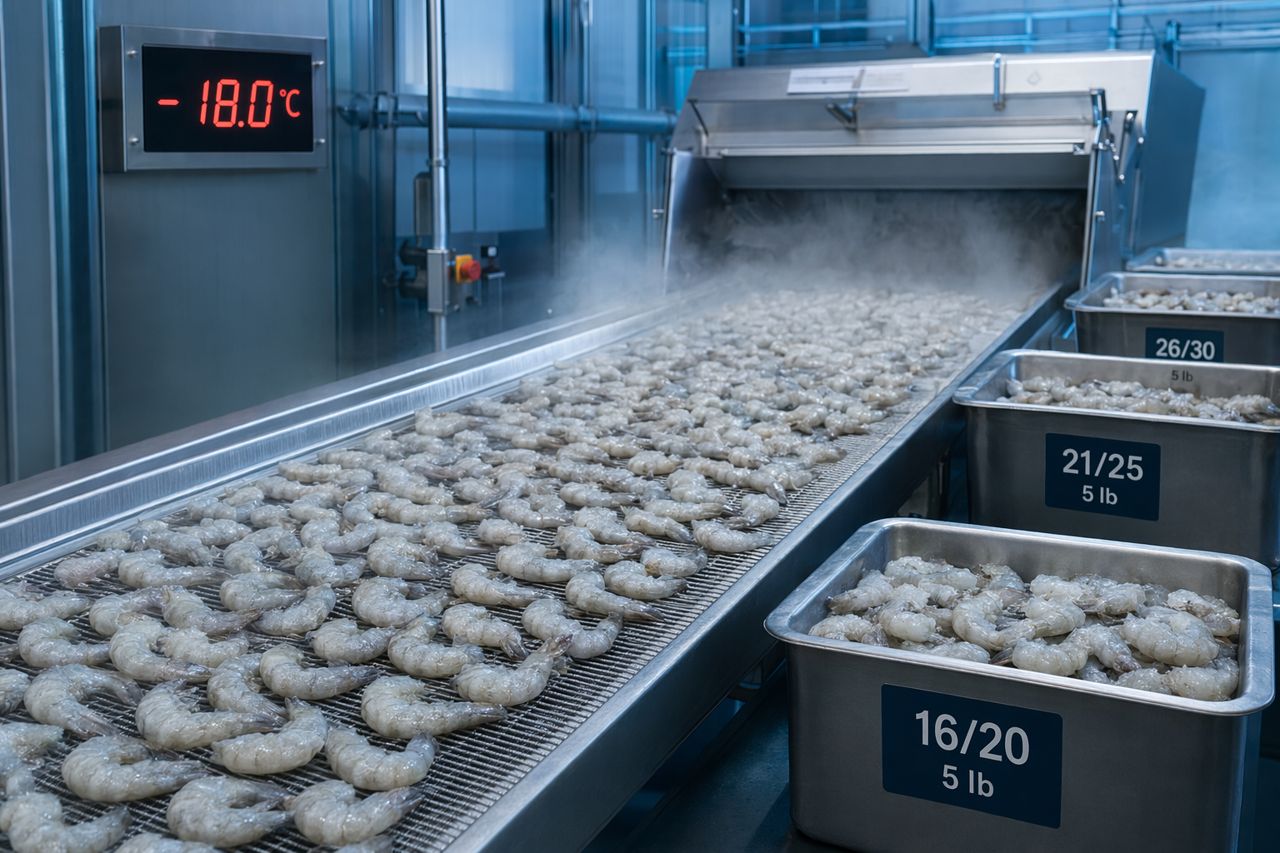
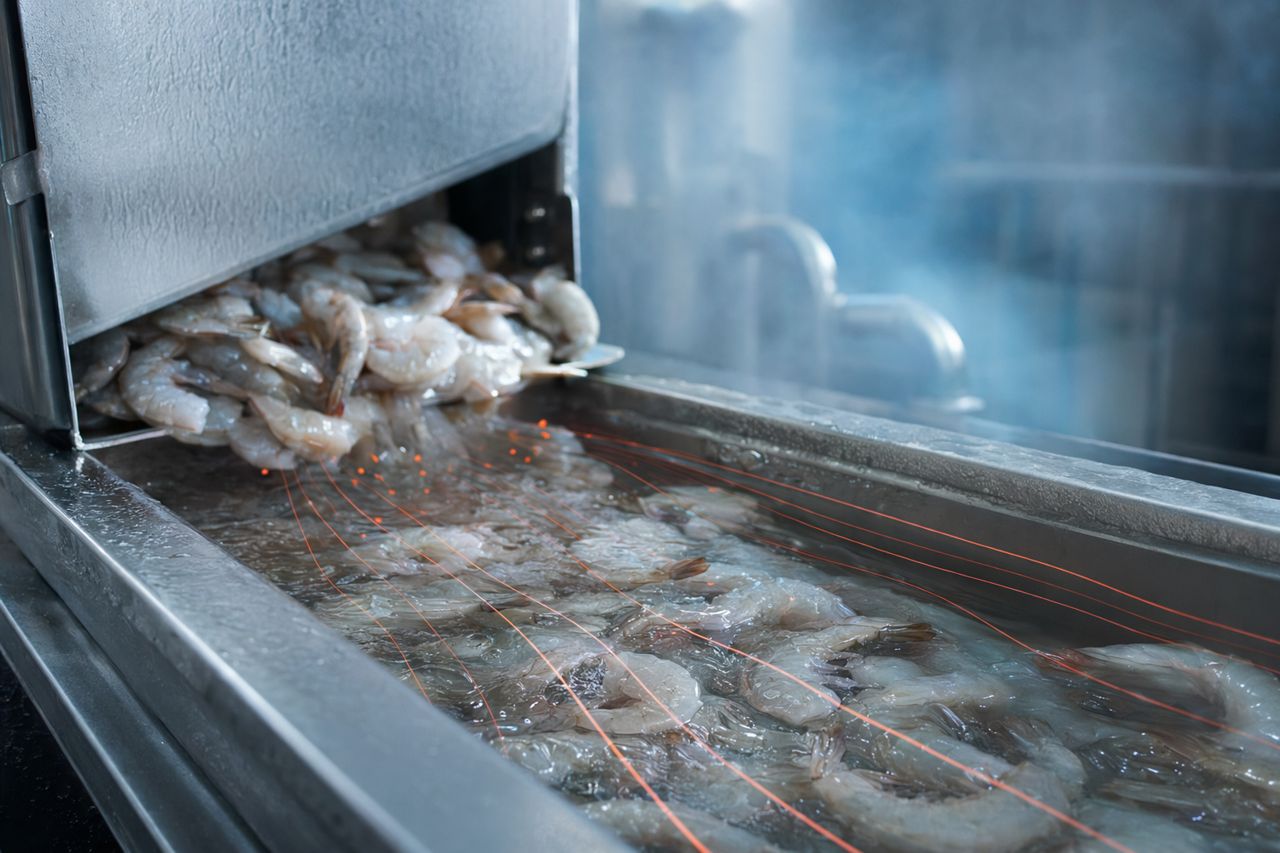
Cette page inclut une vidéo explicative technique sans intervenant à l’écran, montrant des crevettes congelées passant par des convoyeurs en chambre froide, une zone d’attente à température contrôlée, un contact avec une saumure enzymatique et un flux de décollement de carapace avant le décorticage mécanique.
Message clé : si votre perte de rendement est visible au niveau de la décortiqueuse, sa cause peut déjà se situer en amont.
Checklist pratique d’audit pré-décorticage
Utilisez cette checklist avant de modifier les réglages de la décortiqueuse :
- Confirmer la température du produit au centre et en surface du bac.
- Comparer les temps d’attente sur plusieurs lots et équipes.
- Vérifier si l’étendue des calibres s’est élargie après la manutention interne.
- Examiner les hauteurs de chute et les points de transfert pour identifier les risques de dommages physiques.
- Mesurer le temps d’attente réel entre décongélation, traitement et décorticage.
- Séparer les lots difficiles au lieu de surajuster toute la ligne.
- Adapter les conditions de contact enzymatique à la vitesse réelle de ligne de l’usine.
- Analyser les défauts du produit fini par lot, et pas seulement selon la moyenne par équipe.
Les usines au rendement le plus élevé ne s’appuient pas sur un seul point de correction. Elles maîtrisent l’ensemble du parcours pré-décorticage.
Demander un devis pour votre ligne de décorticage de crevettes
Si votre usine observe des pertes de rendement avant le démarrage de la décortiqueuse, Shellshift Marine peut vous aider à examiner les conditions de process et à établir un devis pour une solution enzymatique alignée sur votre objectif de production.
Partagez votre espèce de crevette, la plage de calibres, le profil de température, la méthode de décongélation, le temps de maintien avant décorticage et la spécification produit fini souhaitée via le formulaire de demande du site.
Demander un devis