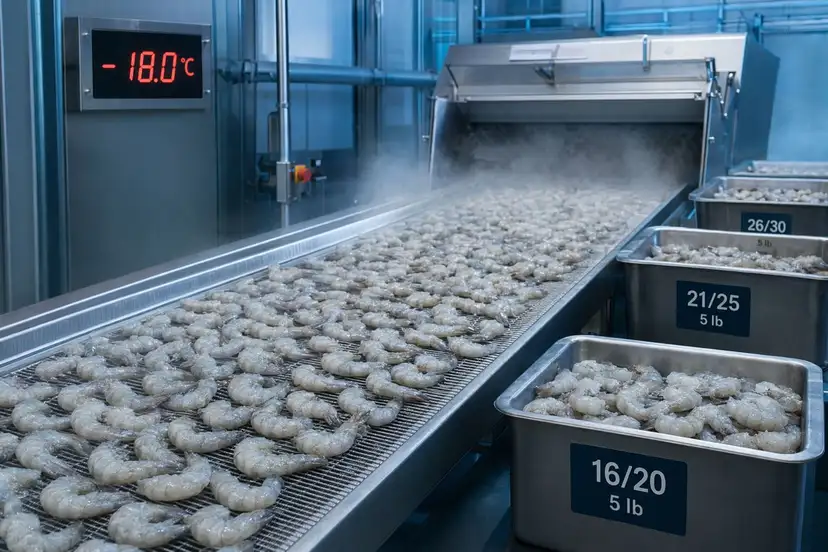
蝦類得率損失常被歸咎於剝殼機。但在加工現場,損失通常更早就已開始。
在蝦進入剝殼區段之前,殼肉附著狀態已受到捕撈條件、冷凍歷程、解凍紀律、周轉箱壓力、鹽水溫度、規格混合與等待時間影響。剝殼機只能處理它所接收到的原料狀態。
對冷鏈海鮮加工廠而言,最高價值的改善,不只是把機器開得更強。而是控制剝殼前的作業窗口,讓蝦進入剝殼時具備更一致的殼肉分離狀態、更低的蝦肉損傷風險,以及更小的批次差異。
Shellshift Marine 作為蝦類剝殼與海鮮加工用酵素供應商,專注於實際產線表現:更穩定的剝殼品質、更高的可銷售得率、更少返工,以及更嚴謹的冷藏室控制。
剝殼線是下游放大器。前段的小失誤,會在後段變成斷尾、表面蝦肉撕裂、殼片殘留、額外檢查人力、產線降速,以及產品回收率不穩。
剝殼前區段通常包括:
每一個步驟都可能維持殼肉分離條件,也可能讓剝殼變得比必要時更激烈。
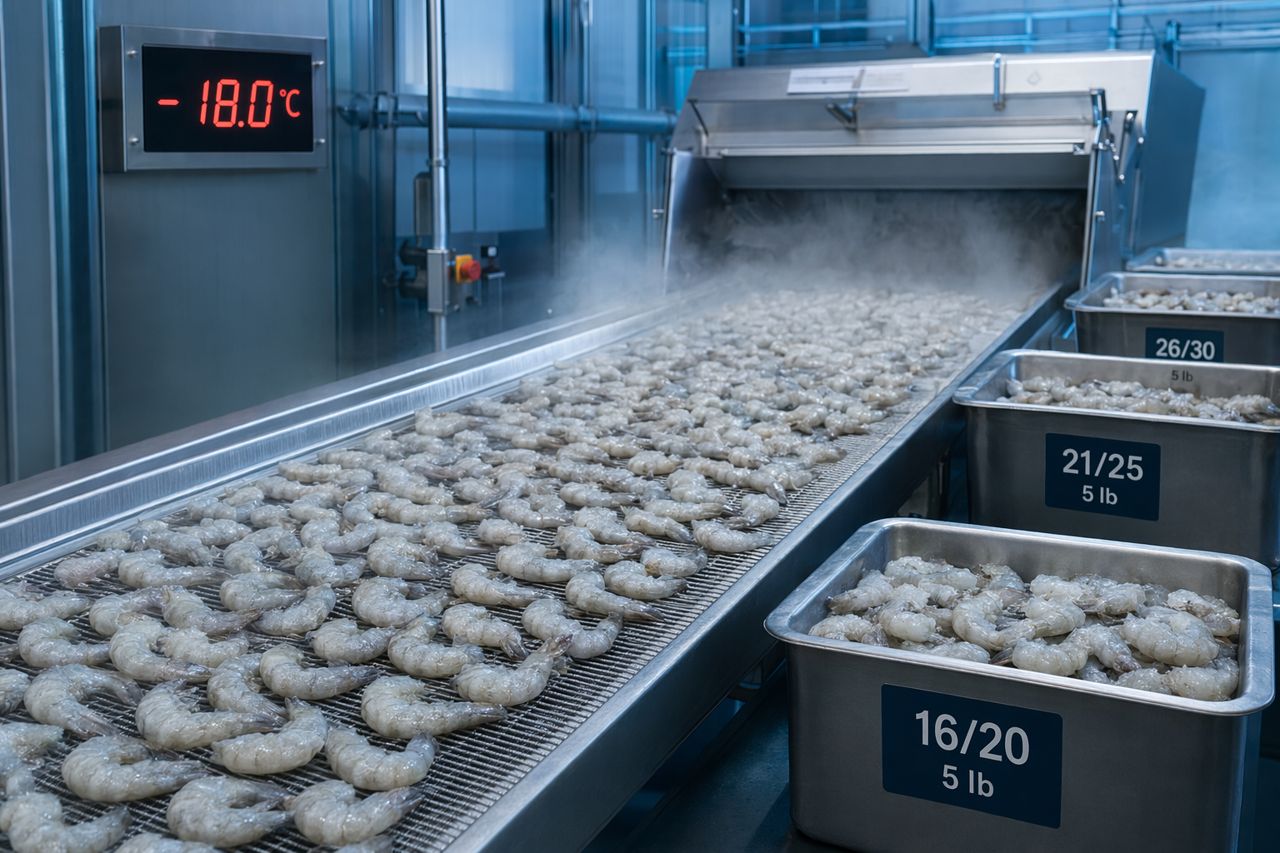
蝦類加工廠必須嚴格控溫,這是有充分理由的。當冷鏈紀律鬆動時,產品反應就不會一致。
常見的加工現場問題包括:
影響不只是食品安全風險。溫度漂移會改變質地、殼肉互動,以及對機械作用的耐受度。有些蝦更容易撕裂;有些仍然殼肉緊黏,需要更大的剝殼力。
得率就是在這種不一致中流失。
工廠管理者應追蹤產品實際所在位置的溫度,而不只是室內感測器所在位置的讀值。監控周轉箱深度、停留時間、鹽水溫度,以及剝殼前排隊時間。目標是建立可重複的剝殼前狀態,而不只是取得合規的室溫讀數。
兩批蝦即使標示尺寸相同,在產線上的表現仍可能不同。
得率損失可能由以下因素造成:
如果混合批次進入同一剝殼設定,機器就必須為最難處理的原料而調整。這通常代表較容易處理的原料會被過度加工。
依據原料行為分批,而不只是依據文件分批。如果某一批次持續產生殼片、肩部撕裂或尾部回收不佳,應先將其隔離並調整前處理條件,再去改動整條產線。
機械剝殼機通常依特定蝦體尺寸範圍設計。當分級過於寬鬆時,小規格蝦會暴露在為較大規格蝦設定的條件下,而較大規格蝦可能又得不到足夠的殼肉分離支援。
結果看起來可能像設備不穩定:
許多情況下,根本原因不是剝殼機,而是進入剝殼前段的規格分布過寬。
在處理前與剝殼前分別稽核規格分布。如果內部轉運後規格分布變寬,應檢視周轉箱搬運、產線動線與返工品回流方式。
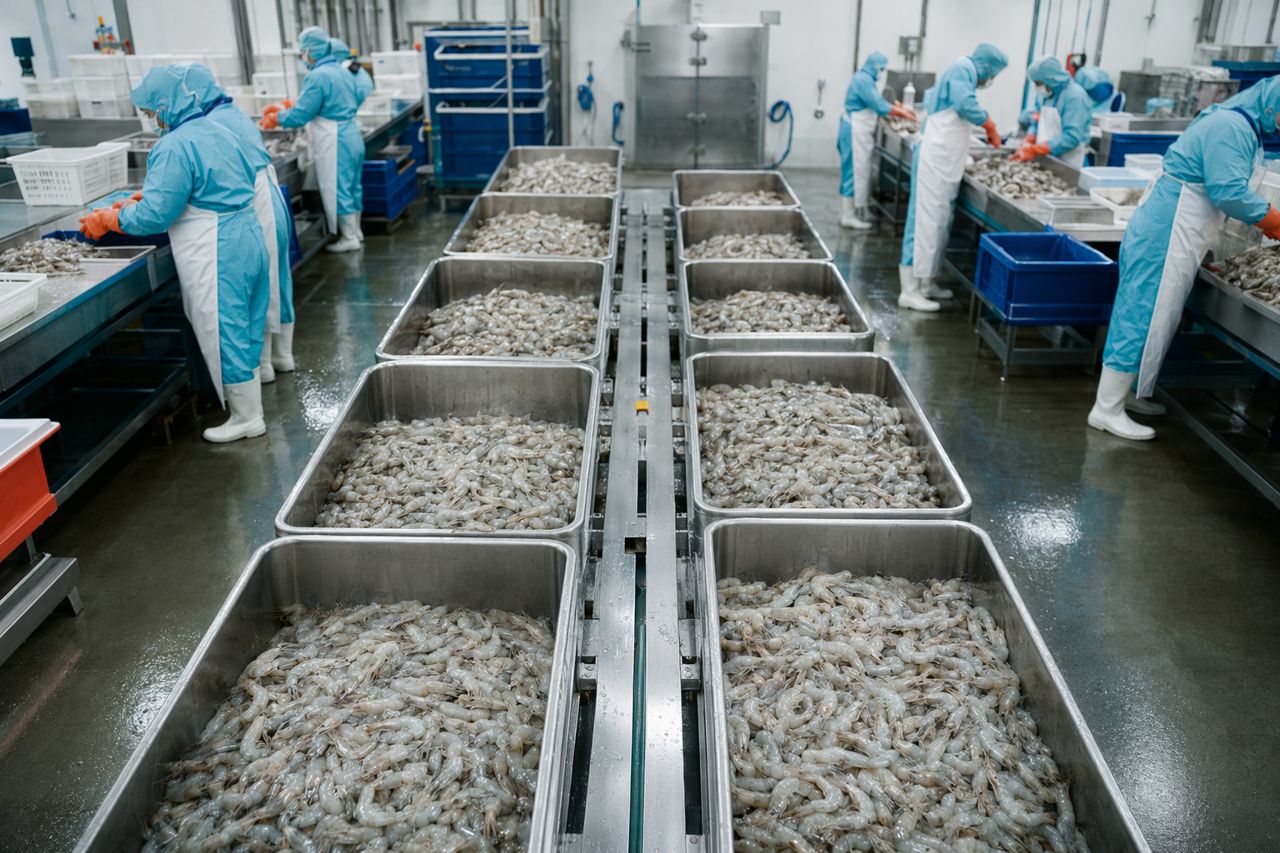
蝦不是散裝砂石。周轉箱堆放太深、落差過高、泵送過於粗暴,以及急轉彎,都可能在產品到達剝殼機前造成物理損傷。
損傷可能在後段表現為:
當蝦處於部分解凍或正在回溫階段時,搬運壓力尤其重要。產品看起來可能穩定,但組織結構更脆弱。
聚焦在簡單的機械應力點:
這些小調整,往往比後續再調整機器更能保護得率。
解凍不只是讓冷凍蝦可以加工的步驟。它會設定殼肉分離的條件。
解凍控制不佳會產生混合進料:
產線無法從解凍不一致的原料中,產出一致的剝殼品質。
工廠應追求整批產品均勻且可重複的條件化。這代表需要控制水接觸、溫度、攪動、停留時間與瀝水時間。最佳目標不是最快解凍,而是在保護質地並維持供線穩定的前提下,達到最均勻的解凍。
暫存常被視為緩衝。但在蝦類剝殼中,它同時也是製程條件的一部分。
如果暫存時間每小時都在變,剝殼線接收到的就是不斷移動的目標。同一批次的前幾箱可能剝得乾淨,但後面的箱次需要更多修整。操作人員可能因此提高機械強度,進而降低可銷售得率。
穩定的暫存計畫有助於讓酵素處理、殼肉分離與機械剝殼保持一致。
酵素輔助剝蝦不是冷鏈控制的替代方案。當工廠已妥善管理時間、溫度、規格與流動時,它的效果最佳。
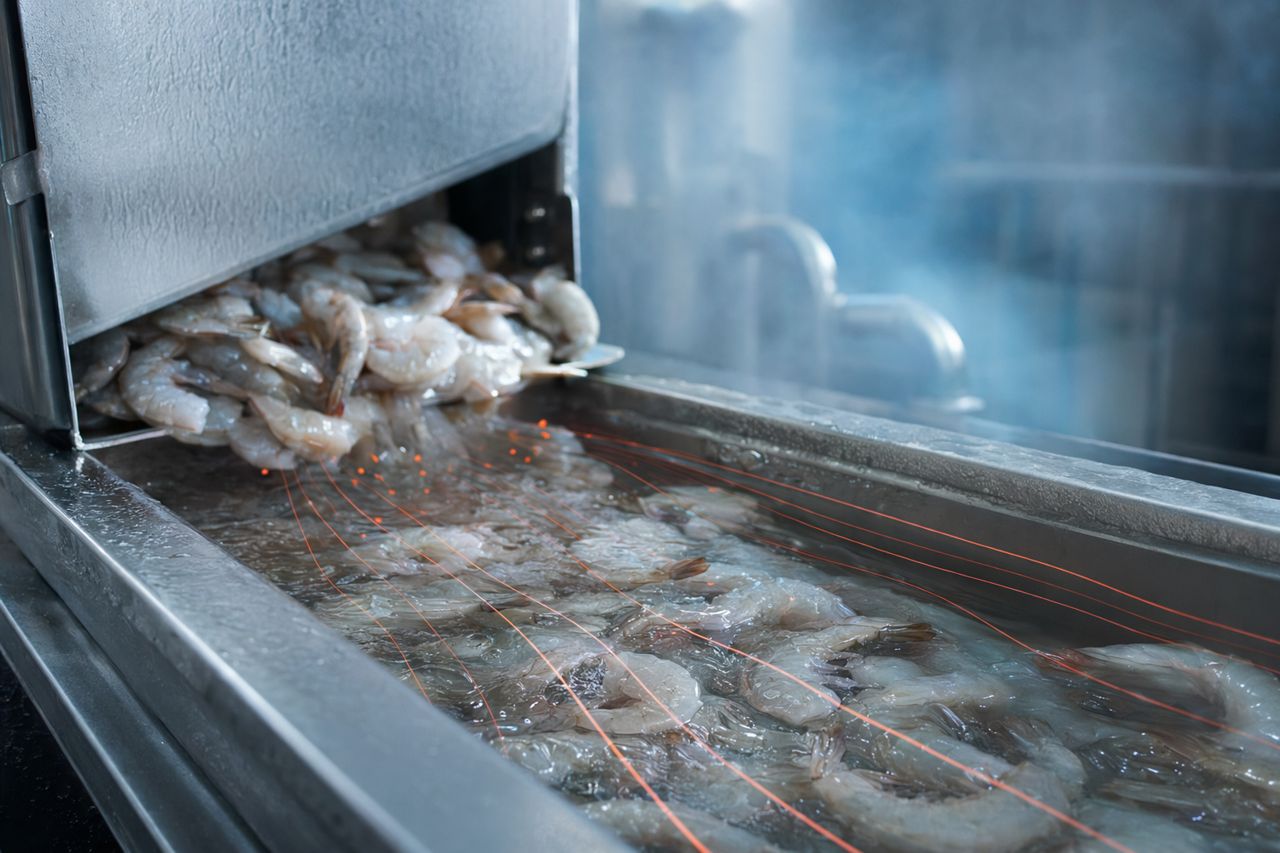
正確使用時,酵素鹽水步驟可以在蝦進入機械剝殼前,幫助建立更受控的殼肉分離窗口。商業目標很明確:
Shellshift Marine 透過將酵素處理建議與實際工廠條件相配合,支援加工業者:品種、尺寸等級、溫度曲線、持留時間、鹽水設計、產線速度,以及成品目標。
我們不把剝殼視為實驗室操作,而是視為一個與得率、人力、停機時間與品質目標緊密相連的生產問題。
本頁包含一支不露臉的技術說明影片,展示冷凍蝦經過冷藏室輸送帶、溫控暫存、酵素鹽水接觸,以及進入機械剝殼前的殼肉分離流程。
核心訊息是:如果你的得率損失在剝殼機上才看得見,原因可能早已發生在上游。
在調整剝殼機設定前,請先使用這份檢查表:
高得率工廠不依賴單一修正點,而是控制整個剝殼前路徑。
如果你的工廠在剝殼機啟動前就已出現得率損失,Shellshift Marine 可以協助檢視製程條件,並提供符合生產目標的酵素解決方案報價。
請透過站內詢價表單提供你的蝦種、尺寸範圍、溫度曲線、解凍方式、剝殼前持留時間,以及期望成品規格。
Tell us your application and volume — we reply with pricing and lead time.