Điểm nghẽn dây chuyền bóc vỏ trong nhà máy chế biến tôm
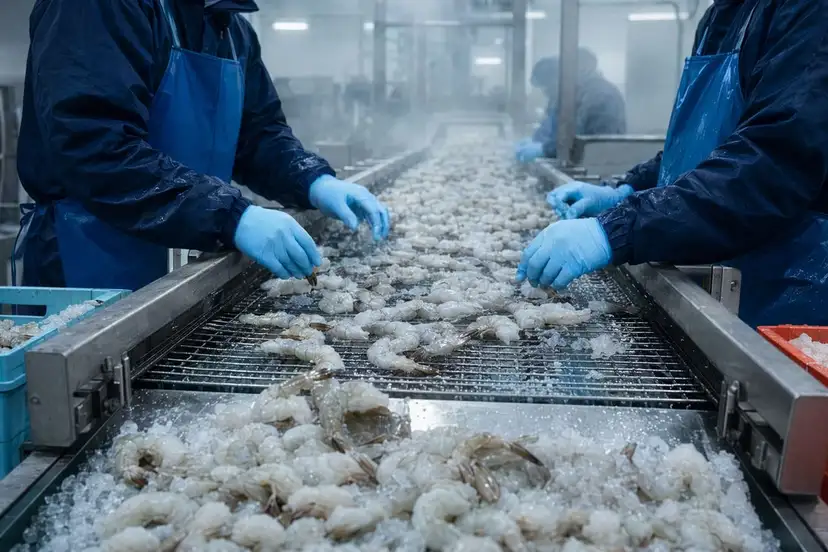
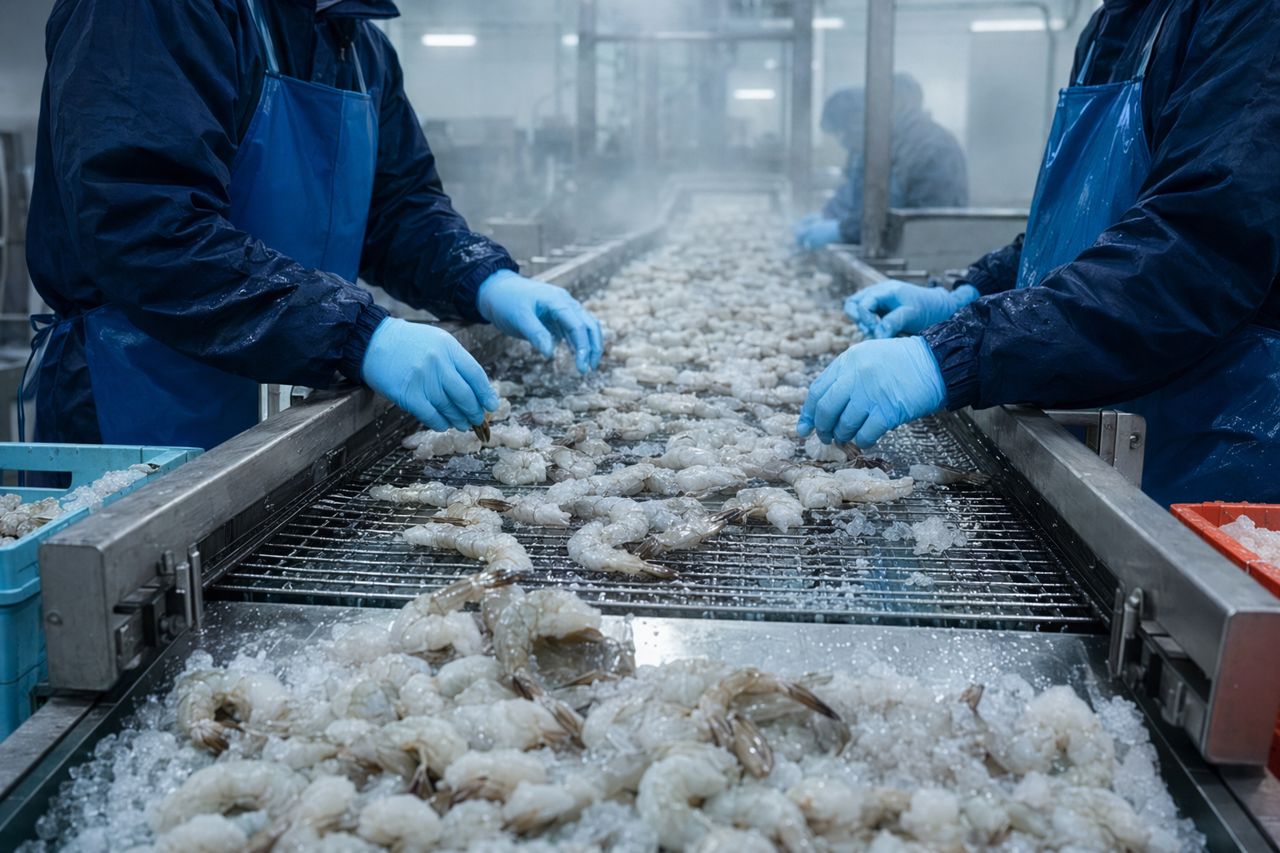
Dây chuyền bóc vỏ tôm thường không mất công suất tại một điểm rõ ràng duy nhất. Sự chậm lại tích tụ qua biến động nguyên liệu, xử lý trong kho lạnh, điều chỉnh máy, khả năng bố trí nhân công, kiểm soát thời gian lưu, tái xử lý và luồng đóng gói.
Đối với một nhà máy chế biến thủy sản theo chuỗi lạnh, mục tiêu rất rõ ràng: duy trì dòng sản phẩm liên tục, bảo vệ tỷ lệ thu hồi sau bóc vỏ, giảm lỗi còn sót vỏ và tránh hư hại làm giảm hạng sản phẩm hoặc tạo áp lực phân loại ở công đoạn sau.
Shellshift Marine hỗ trợ các nhà chế biến đang tìm kiếm nhà cung cấp enzyme cho bóc vỏ tôm và chế biến thủy sản bằng các giải pháp enzyme định hướng ứng dụng, được thiết kế xoay quanh các ràng buộc thực tế trên sàn nhà máy: kiểm soát nhiệt độ, tách vỏ ổn định, khung thời gian lưu dễ quản lý và tích hợp với dòng chế biến hiện có.
Những điểm dây chuyền bóc vỏ thường mất công suất
1. Biến động kích cỡ nguyên liệu
Tôm có kích cỡ lẫn lộn tạo ra phản ứng bóc vỏ không đồng đều. Tôm nhỏ có thể bị xử lý quá mức, trong khi tôm lớn vẫn khó bóc hơn. Điều này buộc người vận hành phải giảm tốc dây chuyền, tăng chỉnh sửa thủ công hoặc chấp nhận đầu ra thiếu ổn định.
Tác động vận hành:
- Tăng thao tác chỉnh sửa và tái xử lý thủ công
- Chất lượng bóc vỏ biến động nhiều hơn
- Tăng áp lực cho đội phân loại và đóng gói thành phẩm
- Phải thay đổi cài đặt máy thường xuyên hơn
Một bước xử lý enzyme được kiểm soát có thể giúp thu hẹp chênh lệch giữa các nhóm kích cỡ bằng cách cải thiện khả năng tách vỏ trước khi bóc bằng máy hoặc hoàn thiện thủ công.
2. Gián đoạn chuỗi lạnh trước công đoạn bóc vỏ
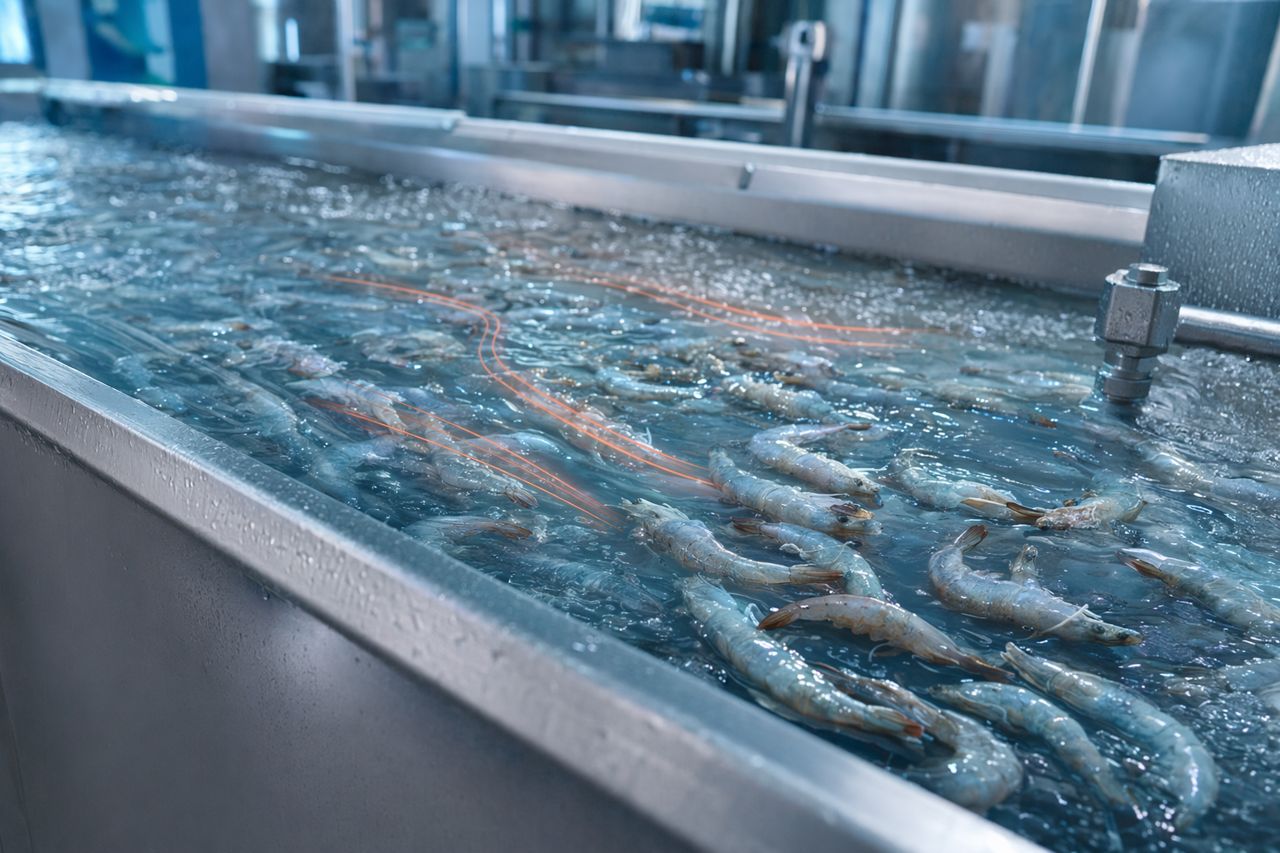
Sự dao động nhiệt độ trước bước bóc vỏ ảnh hưởng đến kết cấu, độ bám của vỏ và khả năng dự đoán của dây chuyền. Sản phẩm bị ấm lên không đồng đều có thể phản ứng khác nhau trong máy bóc, ngay cả khi cài đặt máy không đổi.
Quản lý nhà máy nên theo dõi:
- Chậm trễ khi chờ giữa rã đông, ngâm nước muối và bóc vỏ
- Bồn chứa quá tải hoặc tuần hoàn không đồng đều
- Sản phẩm phải chờ do thiếu nhân công
- Thời điểm chuyển giao giữa các ca không nhất quán
Trong quy trình bóc vỏ có hỗ trợ enzyme, kỷ luật chuỗi lạnh rất quan trọng. Giải pháp phù hợp phải làm việc được trong khoảng nhiệt độ thực tế của nhà máy, thay vì áp đặt một điều kiện mong manh kiểu phòng thí nghiệm lên sàn sản xuất.
3. Cài đặt cơ khí đang phải gánh quá nhiều
Khi khả năng tách vỏ không ổn định, nhà máy thường bù lại bằng tác động cơ học mạnh hơn. Cách này có thể làm tăng công suất biểu kiến trong một đợt chạy ngắn, nhưng thường thể hiện về sau dưới dạng thịt bị gãy, hư hại bề mặt, tăng thoát dịch và rủi ro hạ hạng cao hơn.
Các dấu hiệu cảnh báo thường gặp gồm:
- Tăng mảnh vụn sau bóc vỏ
- Hư đuôi hoặc hình thức không đồng đều
- Vỏ còn lẫn nhiều ở khâu kiểm tra
- Dừng máy thường xuyên hơn để vệ sinh/xả dọn
- Người vận hành liên tục thực hiện các điều chỉnh nhỏ
Cách tiếp cận tốt hơn là giảm lực cần thiết để bóc vỏ, thay vì chỉ tăng lực tác động.
4. Biến động thời gian lưu
Thời gian lưu là một trong những điểm nghẽn ẩn phổ biến nhất. Nếu tôm đi qua bước chuẩn bị quá nhanh, vỏ có thể chưa tách đủ. Nếu chờ quá lâu, dây chuyền có thể mất tính dự đoán và khó kiểm soát lịch sản xuất.
Một chương trình enzyme sẵn sàng cho sản xuất nên giúp người vận hành chạy trong một khung thời gian lưu thực tế, phù hợp với nhịp ca, dung tích bồn, bố trí băng tải và kế hoạch đóng gói của nhà máy.
Chi phí hạ nguồn của chất lượng bóc vỏ kém ổn định
Bóc vỏ không phải là một công đoạn tách biệt. Bất kỳ sự mất ổn định nào cũng sẽ chuyển xuống các khâu sau.
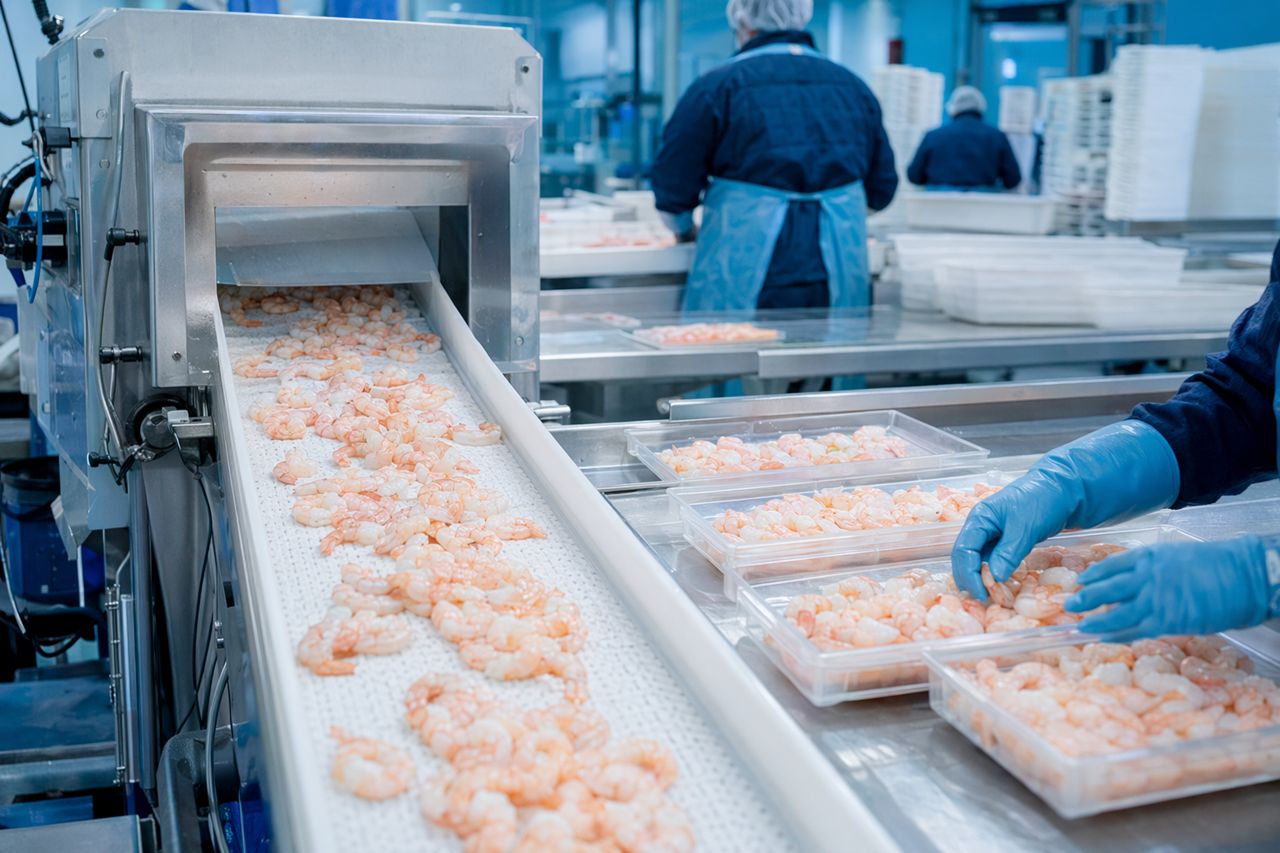
Khi chất lượng bóc vỏ biến động, đội đóng gói sẽ gặp:
- Tăng nhân công kiểm tra cho mỗi lô thành phẩm
- Quyết định phân hạng chậm hơn
- Tích tụ tái xử lý nhiều hơn
- Biến động trọng lượng đóng gói
- Rủi ro giao hàng trễ cao hơn trong giai đoạn sản xuất cao điểm
Khi hư hại cơ học tăng, đội thương mại sẽ thấy:
- Tỷ lệ thu hồi thành phẩm đạt hạng thấp hơn
- Nhiều sản phẩm bị hạ hạng hơn
- Tỷ lệ thu hồi theo từng lô nguyên liệu khó dự đoán hơn
- Khiếu nại của khách hàng liên quan đến hình thức hoặc kết cấu
Nhà chế biến phải trả giá cho điểm nghẽn hai lần: một lần do mất tốc độ dây chuyền, và một lần nữa do giảm giá trị thành phẩm.
Bóc vỏ có hỗ trợ enzyme giúp cân bằng dây chuyền như thế nào
Giải pháp enzyme không thay thế cho việc kiểm soát nhà máy tốt. Giải pháp này phát huy hiệu quả cao nhất khi được tích hợp vào một quy trình có kỷ luật, với cách xử lý, thời gian và quản lý nhiệt độ rõ ràng.
Giá trị vận hành rất trực tiếp:
- Tách vỏ dễ hơn trước khi bóc bằng máy
- Giảm phụ thuộc vào cài đặt máy quá mạnh
- Chất lượng bóc vỏ ổn định hơn giữa các lô nguyên liệu đầu vào
- Giảm chỉnh sửa thủ công tại bàn kiểm tra
- Bảo vệ tốt hơn phần thịt ăn được trong quá trình chế biến
- Dòng sản phẩm vào phân hạng, đóng gói và cấp đông trơn tru hơn
Đối với các nhà máy chịu áp lực về nhân công, điều này rất quan trọng. Một bước tách vỏ có khả năng dự đoán giúp giảm lượng chỉnh sửa thủ công có tay nghề cần thiết để giữ dây chuyền đạt mục tiêu.
Cần rà soát gì trước khi thay đổi quy trình bóc vỏ
Trước khi điều chỉnh giải pháp hóa sinh, nhà máy nên lập bản đồ hành vi thực tế của dây chuyền.
Hãy rà soát các điểm sau cùng bộ phận sản xuất, QA và bảo trì:
- Hồ sơ tôm đầu vào — loài, độ rộng phân cỡ, tình trạng vỏ, tính mùa vụ và biến động theo nhà cung cấp.
- Xử lý chuỗi lạnh — độ ổn định nhiệt độ sản phẩm, thời gian chờ, tuần hoàn nước muối và chậm trễ chuyển giao.
- Hiệu suất máy bóc — cài đặt tốc độ, tình trạng con lăn, lưu lượng nước, tần suất vệ sinh/xả dọn và tỷ lệ hư hại.
- Phân bổ lao động — nhân sự kiểm tra, chỉnh sửa thủ công, chuyển ca và các điểm nghẽn.
- Chỉ số thành phẩm — tỷ lệ thu hồi sau bóc vỏ, lỗi, tỷ lệ đạt hạng, tái xử lý và độ ổn định khi đóng gói.
Điều này tạo ra một đường cơ sở thực tế. Từ đó, bóc vỏ có hỗ trợ enzyme có thể được đánh giá theo các ưu tiên sản xuất thực của nhà máy, thay vì dựa trên giả định quy trình chung chung.
Vì sao bộ phận thu mua nên đưa vận hành tham gia từ sớm
Lựa chọn nhà cung cấp enzyme không chỉ là một quyết định mua hàng. Sản phẩm phải phù hợp với thiết bị của nhà máy, loài thủy sản, điều kiện xử lý và mục tiêu sản xuất.
Bộ phận vận hành nên tham gia vì họ biết dây chuyền thực sự chậm lại ở đâu. QA nên tham gia vì kết cấu, hình thức và tính toàn vẹn sản phẩm phải luôn nằm trong yêu cầu của khách hàng. Bảo trì nên tham gia vì cài đặt máy và mô hình dừng máy thường phản ánh chi phí thực sự của việc tách vỏ kém.
Kết quả tốt nhất đến khi thu mua, sản xuất, QA và bảo trì cùng đánh giá quy trình.
Vai trò của Shellshift Marine
Shellshift Marine cung cấp các giải pháp enzyme cho bóc vỏ tôm và chế biến thủy sản, tập trung vào độ tin cậy trên sàn nhà máy. Chúng tôi hỗ trợ các nhà chế biến phân tích hành vi nguyên liệu, dòng chuẩn bị, độ ổn định bóc vỏ và tác động hạ nguồn.
Vai trò của chúng tôi là hỗ trợ một bước bóc vỏ sạch hơn, dễ dự đoán hơn để đội ngũ của bạn có thể bảo vệ công suất, giảm chỉnh sửa thủ công và cải thiện độ ổn định của thành phẩm.
Yêu cầu báo giá
Nếu dây chuyền bóc vỏ tôm của bạn đang bị giới hạn bởi khả năng tách vỏ, nguồn nhân công, hư hại cơ học hoặc đóng gói không ổn định, hãy yêu cầu báo giá qua biểu mẫu tại chỗ. Chia sẻ loài tôm, định dạng nguyên liệu, dòng quy trình và điểm nghẽn chính; đội ngũ Shellshift Marine sẽ phản hồi với khuyến nghị cung ứng thực tế.