Pabrik Udang IQF: Cacat Tekstur yang Berawal dari Proses Basah
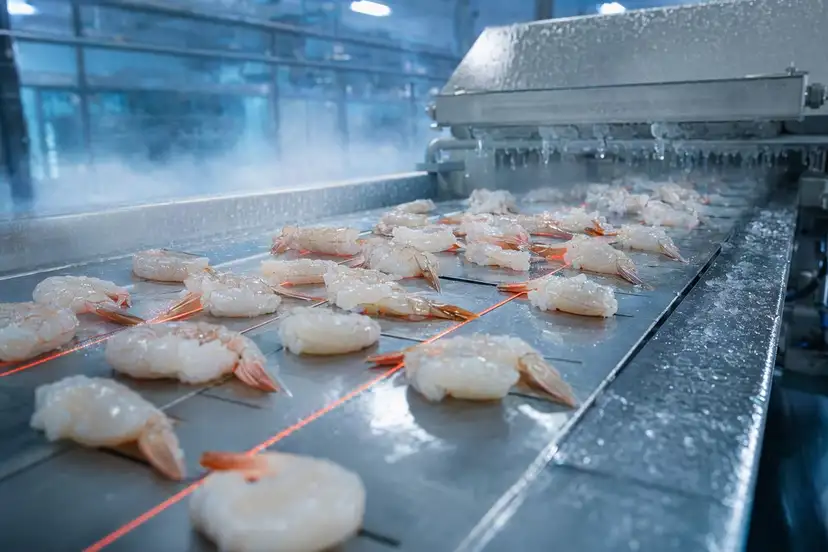
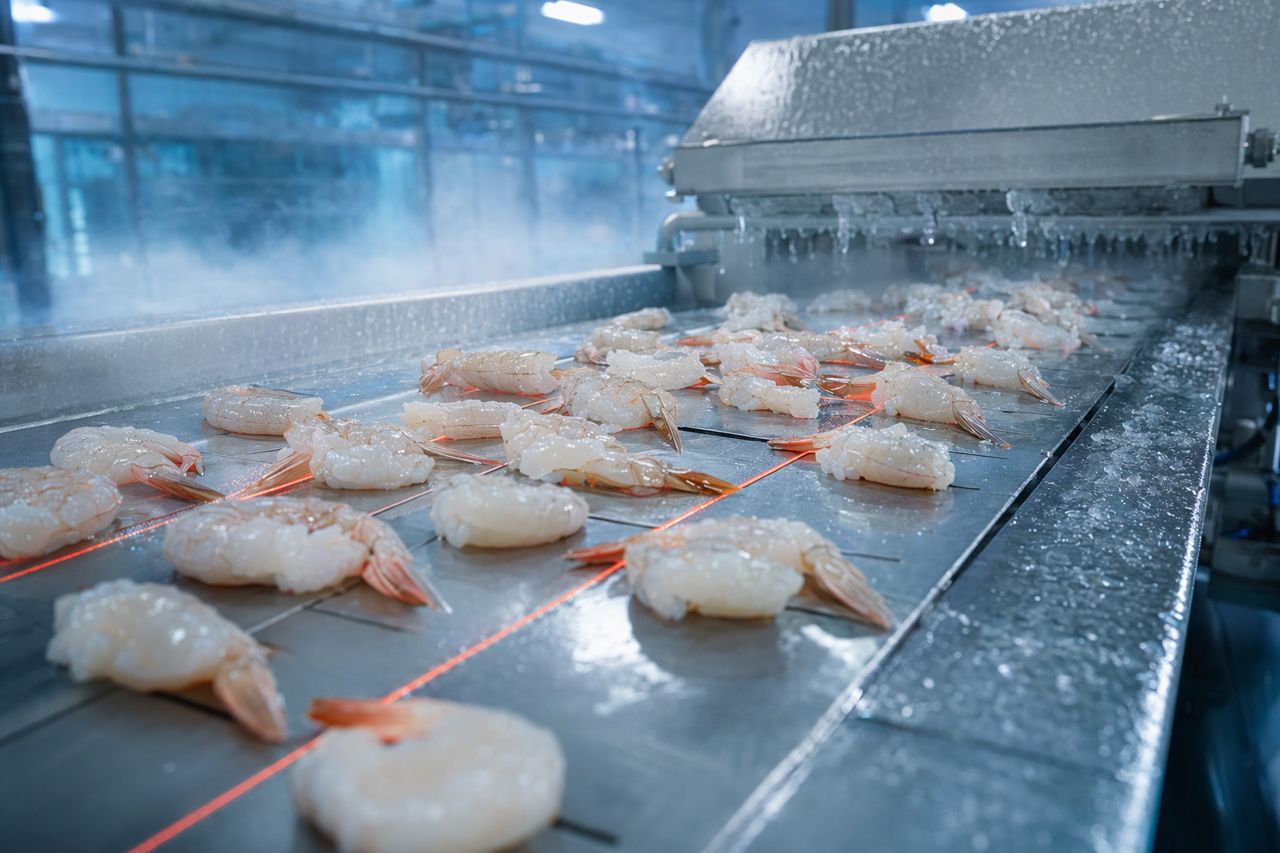
Keluhan pelanggan terkait tekstur jarang bermula di titik keluaran freezer. Biasanya masalah sudah dimulai lebih awal, saat udang masih bergerak melalui penerimaan, thawing, pencucian, brining, pengupasan, pembilasan, dewatering, dan pemuatan ke belt.
Bagi pabrik udang IQF, kemasan beku adalah bukti akhir dari setiap keputusan di lini basah: penyimpangan suhu, waktu tinggal yang makin panjang, kerusakan cangkang, penanganan berlebihan, drainase buruk, kontak brine yang tidak merata, atau kondisi pengupasan yang memaksa operator mengompensasi dengan aksi mekanis tambahan.
Shellshift Marine bekerja dengan pengolah yang membutuhkan pemasok enzim untuk pengupasan udang dan pengolahan seafood yang berfokus pada hasil pabrik: pengupasan lebih bersih, kerusakan mekanis lebih rendah, jendela proses lebih ketat, dan tekstur produk akhir yang lebih konsisten.
Artikel ini menghubungkan cacat tekstur beku yang umum terjadi kembali ke lini proses basah, tempat cacat tersebut dapat dikendalikan sebelum menjadi klaim pelanggan.
Mengapa cacat tekstur muncul setelah IQF
Pembekuan IQF dapat mempertahankan mutu, tetapi tidak memperbaiki tekstur. Begitu udang masuk ke freezer dengan kerusakan permukaan, hidrasi tidak merata, struktur otot robek, sisa panas proses, atau kelembapan bebas berlebihan, cacat tersebut akan terkunci dalam produk akhir.
Bahasa keluhan pelanggan yang umum mencakup:
- Gigitan “lembek” atau tekstur hancur setelah thawing
- Gigitan kering atau berserat
- Ekor patah atau segmen terbelah
- Drip loss berlebihan di dalam kantong atau setelah thawing
- Lengkungan tidak merata, tampilan tidak konsisten, atau hasil kupas bergerigi
- Dehidrasi permukaan, frost, atau ketidakkonsistenan glazing
- Tingkat penolakan tinggi saat inspeksi ulang atau pengemasan
Ketika masalah ini muncul, freezer sering kali menjadi pihak pertama yang disalahkan. Dalam banyak kasus, investigasi yang lebih berguna dimulai dari proses hulu.
Akar masalah lini basah yang menjadi keluhan tekstur beku
1. Penyimpangan suhu sebelum pengupasan
Pengolahan udang dalam rantai dingin bergantung pada kontrol suhu yang ketat sebelum dan selama penanganan basah. Ketika bahan baku menghangat selama staging, thawing, menunggu, atau loop rework, tekstur menjadi lebih rentan terhadap tekanan mekanis.
Penyimpangan suhu dapat menyebabkan:
- Otot lebih lunak selama pengupasan
- Variasi adhesi cangkang yang lebih besar antar lot
- Patahan lebih tinggi pada pengaturan mesin yang sama
- Drip lebih tinggi setelah pembekuan dan thawing
- Kinerja brine dan pembilasan yang kurang dapat diprediksi
Sinyal di lantai produksi: operator terus menyesuaikan peeler, tekanan sikat, kecepatan belt, atau aliran air untuk mengejar spesifikasi yang sama sepanjang shift.
2. Waktu tinggal berlebihan pada tahap basah
Proses basah bukan sekadar rangkaian tangki dan conveyor. Ini adalah sistem waktu-dan-suhu. Waktu tinggal yang panjang di tangki thawing, brine, flume pembilasan, surge bin, atau bak rework dapat mengubah kondisi permukaan sebelum udang mencapai belt IQF.
Waktu tinggal yang panjang sering terlihat sebagai:
- Gigitan yang tidak merata antara produksi awal dan akhir
- Variasi tekstur antar batch
- Lebih banyak potongan patah setelah pengupasan
- Peningkatan kelembapan yang terbawa ke pembekuan
- Ketergantungan lebih besar pada penilaian operator
Sinyal di lantai produksi: palet pertama dari suatu lot lolos inspeksi, sementara palet berikutnya dari bahan baku yang sama menimbulkan keluhan.
3. Kompensasi pengupasan mekanis yang agresif
Ketika pelepasan cangkang tidak konsisten, pabrik sering mengompensasi secara mekanis: tekanan lebih tinggi, lebih banyak lintasan, kontak lebih lama, agitasi lebih kuat, atau lebih banyak rework. Hal ini dapat meningkatkan penyelesaian pengupasan, tetapi juga dapat menambah kerusakan otot.
Kompensasi mekanis berlebihan dapat menyebabkan:
- Segmen terbelah
- Kerusakan ekor
- Serat permukaan robek
- Tampilan premium menurun
- Kehilangan lebih tinggi saat grading
- Fines lebih banyak atau susut akibat jumlah patahan
Program pengupasan berbantuan enzim digunakan untuk mendukung konsistensi pelepasan cangkang, sehingga pengolah dapat mengurangi pengaturan mekanis yang keras bila proses memungkinkan. Targetnya bukan hanya penyelesaian pengupasan. Targetnya adalah yield yang dapat dijual dengan tampilan bersih dan tekstur terkendali.
4. Kontak brine atau bahan bantu proses yang tidak merata
Dalam proses basah, kontak yang seragam sangat penting. Dead zone, pencampuran buruk, produk menggumpal, keranjang terlalu penuh, dan waktu tinggal yang tidak konsisten menciptakan perlakuan yang tidak merata. Satu bagian lot dapat terkelupas bersih, sementara bagian lain memerlukan koreksi mekanis tambahan.
Perhatikan:
- Pelepasan cangkang yang tidak konsisten dalam batch yang sama
- Tekstur lunak lokal atau pelemahan permukaan
- Operator memisahkan bagian “mudah dikupas” dan “sulit dikupas” secara manual
- Rework lebih banyak pada throughput tinggi
- Count atau tampilan produk akhir tidak konsisten
Program lini basah yang baik harus sesuai dengan peralatan pabrik, bukan hanya formulasi. Pemuatan conveyor, agitasi, geometri tangki, pergantian brine, suhu, dan waktu discharge semuanya memengaruhi keterulangan.
5. Drainase buruk sebelum pembekuan
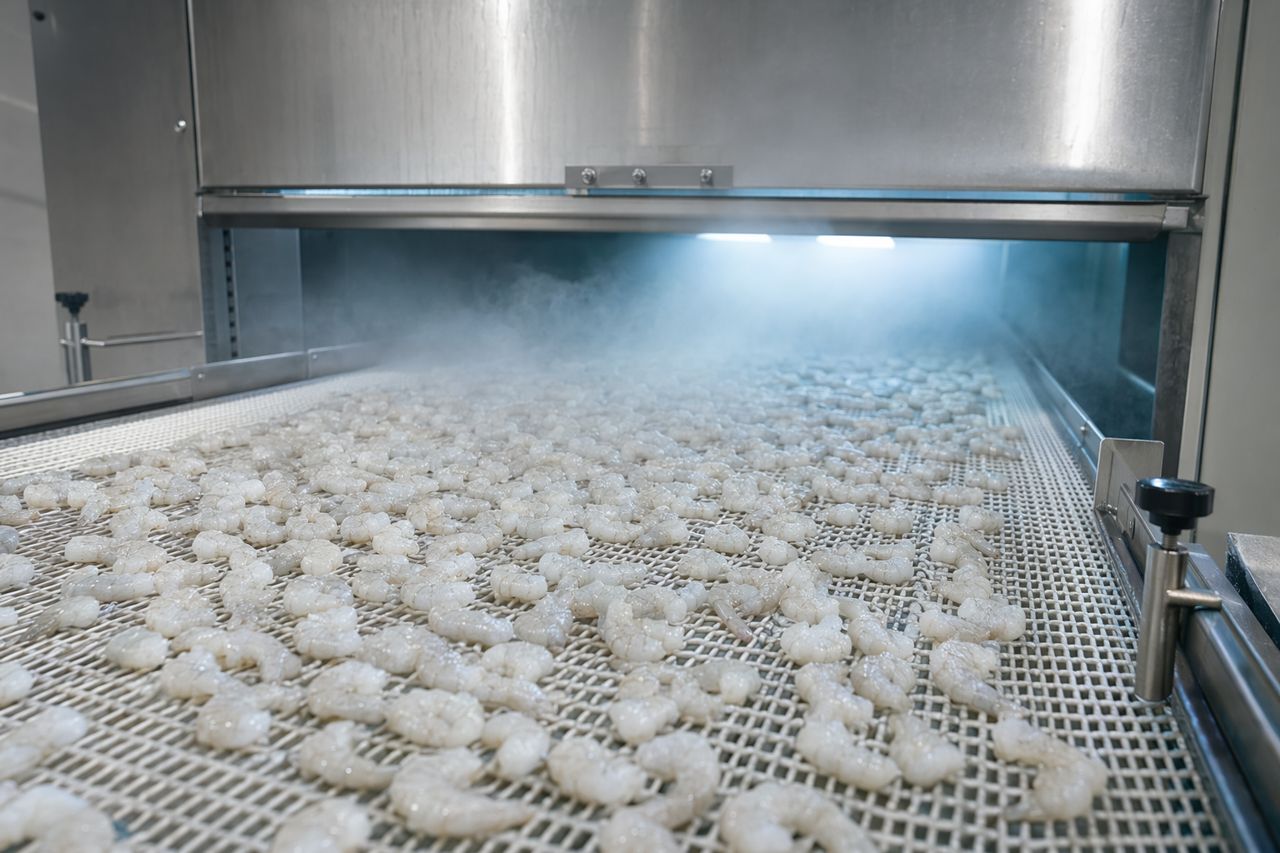
Air permukaan berlebih yang masuk ke freezer IQF memengaruhi kinerja pembekuan dan persepsi kemasan akhir. Hal ini dapat berkontribusi pada penggumpalan, frost, variasi glazing, dan tampilan permukaan yang tidak merata.
Masalah drainase dapat berasal dari:
- Belt dewatering yang kelebihan muatan
- Waktu incline yang tidak memadai
- Aliran bilas berlebihan dekat discharge
- Produk menggenang di titik transfer
- Pemuatan belt yang buruk menuju freezer
Sinyal di lantai produksi: operator freezer melihat lebih banyak gumpalan atau variasi frost setelah changeover tertentu di lini basah, meskipun pengaturan freezer tidak berubah.
Kontrol tekstur adalah isu throughput, bukan hanya isu QA
Cacat tekstur menurunkan nilai dalam beberapa cara sekaligus. Cacat tersebut menimbulkan klaim, tetapi juga memperlambat pabrik.
Ketika proses basah tidak stabil, manajer melihat:
- Lebih banyak pengecekan lini dan keputusan hold
- Lebih banyak loop rework
- Lebih banyak intervensi operator pada peeler
- Throughput efektif lebih rendah
- Giveaway lebih besar dari grading, trimming, atau downgrade
- Lebih banyak waktu dihabiskan untuk menjelaskan variasi kepada pembeli
Program lini basah yang stabil melindungi klaim komersial pada kotak: count, tampilan, gigitan, yield, dan konsistensi kemasan.
Di mana pengupasan berbantuan enzim berperan
Bagi pengolah udang, peran program enzim bersifat praktis: mendukung pelepasan cangkang yang lebih dapat diprediksi dalam kondisi rantai dingin yang terkendali.
Pemasok enzim yang berfokus pada pabrik harus membantu Anda mengevaluasi:
- Variabilitas bahan baku berdasarkan spesies, ukuran, musim, dan kondisi cangkang
- Penyelesaian pengupasan saat ini dibandingkan dengan patahan dan kehilangan tampilan
- Jendela suhu lini basah
- Waktu kontak dan pola aliran pada peralatan yang ada
- Pengaturan mekanis sebelum dan sesudah penyesuaian proses
- Kondisi pembilasan, drainase, dan pemuatan freezer
- Tekstur produk akhir setelah evaluasi pembekuan dan thawing
Program terbaik dibangun berdasarkan jendela proses yang benar-benar dapat dipertahankan oleh pabrik Anda. Artinya, target operasi yang jelas, prosedur changeover yang realistis, dan rencana verifikasi yang terkait dengan yield, mutu pengupasan, pengurangan tenaga kerja, dan penurunan keluhan.
Titik audit praktis untuk manajer pabrik
Gunakan daftar periksa ini ketika masalah tekstur muncul dalam produksi udang IQF.
Penerimaan dan thawing
- Apakah lot disimpan dingin dan diproses dalam urutan yang dapat diprediksi?
- Apakah titik akhir thawing konsisten berdasarkan ukuran dan kondisi blok?
- Apakah produk berada dalam kondisi hangat selama keterlambatan lini?
- Apakah lot parsial menciptakan hasil tekstur yang bercampur?
Brining dan pengupasan
- Apakah waktu kontak konsisten di seluruh lebar belt atau muatan tangki?
- Apakah operator meningkatkan gaya mekanis untuk mempertahankan penyelesaian pengupasan?
- Apakah fragmen cangkang dan potongan rusak meningkat selama produksi berkecepatan tinggi?
- Apakah lot yang sulit dikupas diidentifikasi cukup awal untuk menyesuaikan proses?
Pembilasan dan dewatering
- Apakah aliran bilas menghilangkan cangkang lepas tanpa menambah waktu tinggal yang tidak perlu?
- Apakah produk masuk ke freezer dengan kelembapan permukaan yang terkendali?
- Apakah titik transfer menyebabkan kerusakan akibat benturan atau penggenangan?
- Apakah kinerja drainase berubah selama throughput puncak?
Pemuatan IQF dan inspeksi beku
- Apakah pemuatan belt merata, atau terbentuk tumpukan di infeed?
- Apakah gumpalan terkait dengan lonjakan dari lini basah?
- Apakah tekstur setelah thawing sesuai dengan tekstur sebelum pembekuan?
- Apakah keluhan terisolasi berdasarkan lot, shift, pengaturan operator, atau sumber bahan baku?
Koneksi utama: mutu pengupasan dan mutu tekstur harus dikelola bersama
Pengupasan bersih yang merusak udang bukanlah proses ber-yield tinggi. Proses lembut yang masih menyisakan cangkang juga tidak dapat diterima secara komersial.
Target pabrik adalah keseimbangan:
- Pelepasan cangkang tanpa gaya mekanis berlebihan
- Tampilan pengupasan konsisten tanpa memperlambat lini
- Penanganan dingin tanpa waktu tinggal yang dapat dihindari
- Kelembapan terkendali sebelum pembekuan
- Tekstur beku yang sesuai dengan ekspektasi pembeli setelah thawing
Inilah alasan optimasi lini basah penting. Mutu IQF dibangun sebelum freezer.
Bekerja dengan Shellshift Marine
Shellshift Marine memasok solusi enzim dan dukungan proses untuk pengupasan udang dan pengolahan seafood rantai dingin. Kami bekerja dengan tim pabrik untuk meningkatkan konsistensi pelepasan cangkang, mengurangi kompensasi mekanis yang keras, dan melindungi yield melalui lini basah hingga pengemasan IQF.
Jika pabrik Anda mengalami keluhan tekstur, potongan patah, variasi pengupasan, atau kehilangan throughput, kirimkan detail proses dan format produk target Anda kepada kami.
Minta penawaran melalui formulir di situs dan tim teknis kami akan meninjau kondisi lini basah, sasaran aplikasi, dan kebutuhan pasokan Anda.