Por qué se pierde rendimiento en el pelado de camarón antes de que arranque la peladora
La pérdida de rendimiento en camarón suele atribuirse a la peladora. En la planta, la pérdida normalmente empieza antes.
Antes de que el camarón llegue a la sección de pelado, la adhesión de la cáscara ya ha sido afectada por la condición de cosecha, el historial de congelación, la disciplina de descongelación, la presión en los contenedores, la temperatura de la salmuera, la mezcla de calibres y el tiempo de espera. La peladora solo puede trabajar con la condición de materia prima que recibe.
Para plantas de procesamiento de mariscos con cadena de frío, la mejora de mayor valor no consiste simplemente en exigir más a la máquina. Consiste en controlar la ventana previa al pelado para que el camarón entre al proceso con una liberación de cáscara más constante, menor riesgo de daño en la carne y menos variación entre lotes.
Shellshift Marine trabaja como proveedor de enzimas para el pelado de camarón y el procesamiento de mariscos, con foco en el desempeño práctico de línea: calidad de pelado más estable, mayor rendimiento vendible, menos reproceso y un control más estricto de la cámara fría.
La zona crítica de pérdida está antes del pelado
Una línea de pelado es un amplificador aguas abajo. Pequeños errores previos se vuelven visibles como colas rotas, carne superficial desgarrada, fragmentos de cáscara, más mano de obra en inspección, desaceleraciones y recuperación irregular de producto.
La zona previa al pelado suele incluir:
- Recepción de materia prima congelada o refrigerada
- Atemperado o descongelación
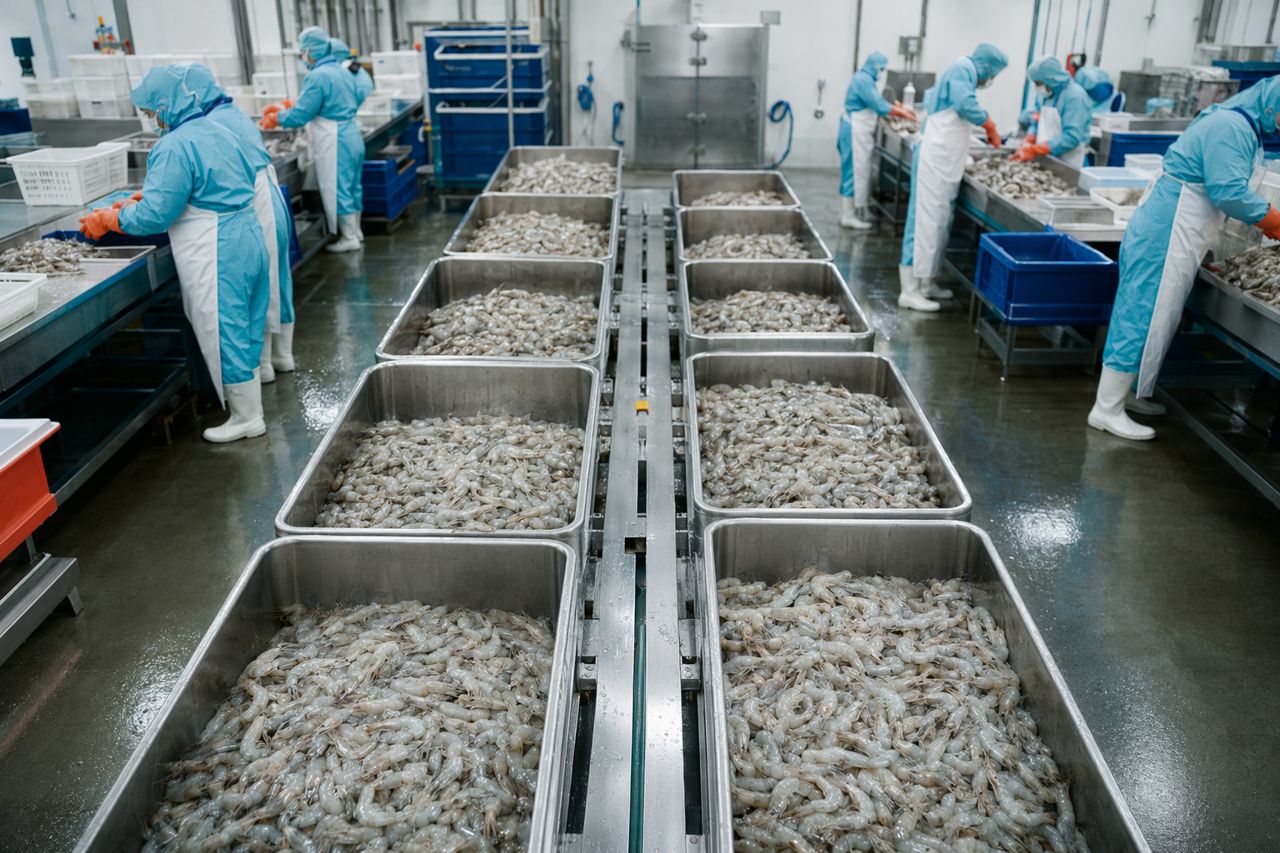
- Clasificación por tamaño y separación de lotes
- Contacto con salmuera o agua de proceso
- Espera de pretratamiento
- Transferencia al pelado mecánico
- Retención entre operaciones
Cada etapa puede preservar las condiciones de liberación de cáscara o hacer que el pelado sea más agresivo de lo necesario.
1. Las rupturas de la cadena de frío estrechan la ventana operativa
Las plantas de camarón operan bajo presión de temperatura por una buena razón. Cuando falla la disciplina de cadena de frío, el producto no responde de manera uniforme.
Problemas comunes en planta incluyen:
- Bolsas de temperatura más alta dentro de contenedores profundos
- Descongelación desigual entre el producto superficial y el núcleo
- Esperas prolongadas cerca de puertas, drenajes o puntos de transferencia no refrigerados
- Ciclos repetidos de temperatura durante la espera previa
- Agua de proceso que se desvía del rango previsto
El impacto no es solo un riesgo de inocuidad alimentaria. La desviación de temperatura cambia la textura, la interacción entre cáscara y carne, y la tolerancia mecánica. Algunos camarones se vuelven más vulnerables al desgarro. Otros permanecen muy adheridos a la cáscara y requieren fuerza adicional de pelado.
En esa inconsistencia es donde desaparece el rendimiento.
Qué medir
Los gerentes de planta deben medir la temperatura donde realmente se encuentra el producto, no solo donde está ubicado el sensor de la sala. Controle la profundidad del contenedor, el tiempo de permanencia, la temperatura de la salmuera y el tiempo en cola antes del pelado. El objetivo es una condición previa al pelado repetible, no solo una lectura de sala conforme.
2. La variabilidad de la materia prima aparece como pérdida de pelado
Dos lotes de camarón pueden compartir el mismo tamaño declarado y aun así comportarse de forma diferente en la línea.
La pérdida de rendimiento puede estar impulsada por:
- Especie y estructura de la cáscara
- Temporada de cosecha y etapa de muda
- Frescura antes de la congelación
- Método de congelación e historial de almacenamiento
- Condición del glaseado
- Historial de manejo con cabeza versus sin cabeza
- Variación entre granjas o entre embarcaciones
Si lotes mezclados entran con el mismo ajuste de pelado, la máquina debe configurarse para el material más difícil. Eso suele significar sobreprocesar el material más fácil.
Punto práctico de control
Separe los lotes por comportamiento, no solo por documentación. Si un lote produce de forma constante fragmentos de cáscara, hombros desgarrados o mala recuperación de cola, aíslelo y ajuste el perfil de pretratamiento antes de cambiar toda la línea.
3. Los errores de clasificación generan falsos problemas de máquina
Las peladoras mecánicas están diseñadas alrededor de un rango objetivo de camarón. Cuando la clasificación es laxa, los camarones pequeños quedan expuestos a condiciones pensadas para camarones más grandes, y los camarones más grandes pueden no recibir suficiente apoyo para liberar la cáscara.
El resultado puede parecer una inconsistencia del equipo:
- Rozamiento o maltrato de la carne en piezas más pequeñas
- Pelado incompleto en piezas más grandes
- Mayor mano de obra para corrección manual
- Más arrastre de cáscara hacia inspección
- Ajustes frecuentes por parte del operador
En muchos casos, la causa raíz no es la peladora. Es la dispersión de calibres que entra a la etapa previa al pelado.
Recomendación para planta
Audite la distribución de calibres justo antes del tratamiento y justo antes del pelado. Si la dispersión aumenta durante la transferencia interna, revise el manejo de contenedores, el recorrido de línea y la recirculación de reproceso.
4. La presión de manejo daña el rendimiento antes de que empiece el proceso
El camarón no es grava a granel. Una gran profundidad en los contenedores, alturas de caída excesivas, bombeo brusco y giros cerrados pueden generar daño físico antes de que el producto llegue a la peladora.
El daño puede aparecer después como:
- Piezas rotas después del pelado
- Pérdida de cola
- Desgarro superficial
- Mayor goteo o exudado
- Producto terminado degradado
La presión de manejo es especialmente importante cuando el camarón está parcialmente descongelado o en transición durante una fase de atemperado. El producto puede parecer estable, pero la estructura del tejido es más vulnerable.
Qué reducir
Enfóquese en los puntos simples de estrés mecánico:
- Reducir las alturas de caída
- Evitar contenedores sobrellenados
- Controlar las transferencias de banda a banda
- Minimizar el remanejo innecesario
- Evitar que el producto quede bajo cargas superiores pesadas
- Mantener las vías de espera con movimiento predecible
Pequeños cambios aquí pueden proteger más rendimiento que un ajuste posterior de la máquina.
5. La disciplina de descongelación determina la consistencia del pelado
La descongelación no es solo un paso para hacer procesable el camarón congelado. Define la condición para la liberación de la cáscara.
Un mal control de descongelación crea una alimentación mixta:
- Camarones con núcleos congelados
- Camarones con textura superficial blanda
- Hidratación desigual de la cáscara
- Respuesta variable a la salmuera o al tratamiento enzimático
- Diferente resistencia mecánica dentro del mismo lote
Una línea no puede producir calidad de pelado constante a partir de una descongelación inconsistente.
Mejores objetivos de descongelación
La planta debe buscar un acondicionamiento uniforme y repetible en todo el lote. Eso significa controlar el contacto con agua, la temperatura, la agitación, el tiempo de permanencia y el tiempo de drenaje. El mejor objetivo no es la descongelación más rápida. Es la descongelación más uniforme, que protege la textura y mantiene abastecida la línea.
6. La espera previa al proceso puede borrar margen de forma silenciosa
La espera previa suele tratarse como un buffer. En el pelado de camarón, también es una condición de proceso.
Si el tiempo de espera cambia hora por hora, la línea de pelado recibe un objetivo en movimiento. Los primeros contenedores pueden pelarse limpiamente, mientras que contenedores posteriores del mismo lote requieren más corrección. Los operadores pueden responder aumentando la intensidad mecánica, lo que puede reducir el rendimiento vendible.
Preguntas para hacer en planta
- ¿Cuánto tiempo espera el producto después de la descongelación?
- ¿El tiempo de espera es diferente entre el primer turno y el segundo turno?
- ¿Los contenedores rotan en orden primero en entrar, primero en salir?
- ¿Algunos contenedores quedan cerca de zonas de tránsito más cálidas?
- ¿El paso de pretratamiento está sincronizado con la velocidad real de la peladora?
Un plan de espera estable ayuda a mantener alineados el tratamiento enzimático, la liberación de cáscara y el pelado mecánico.
Dónde encaja el tratamiento enzimático
El pelado de camarón asistido por enzimas no sustituye el control de la cadena de frío. Funciona mejor cuando la planta ya gestiona tiempo, temperatura, calibre y flujo.
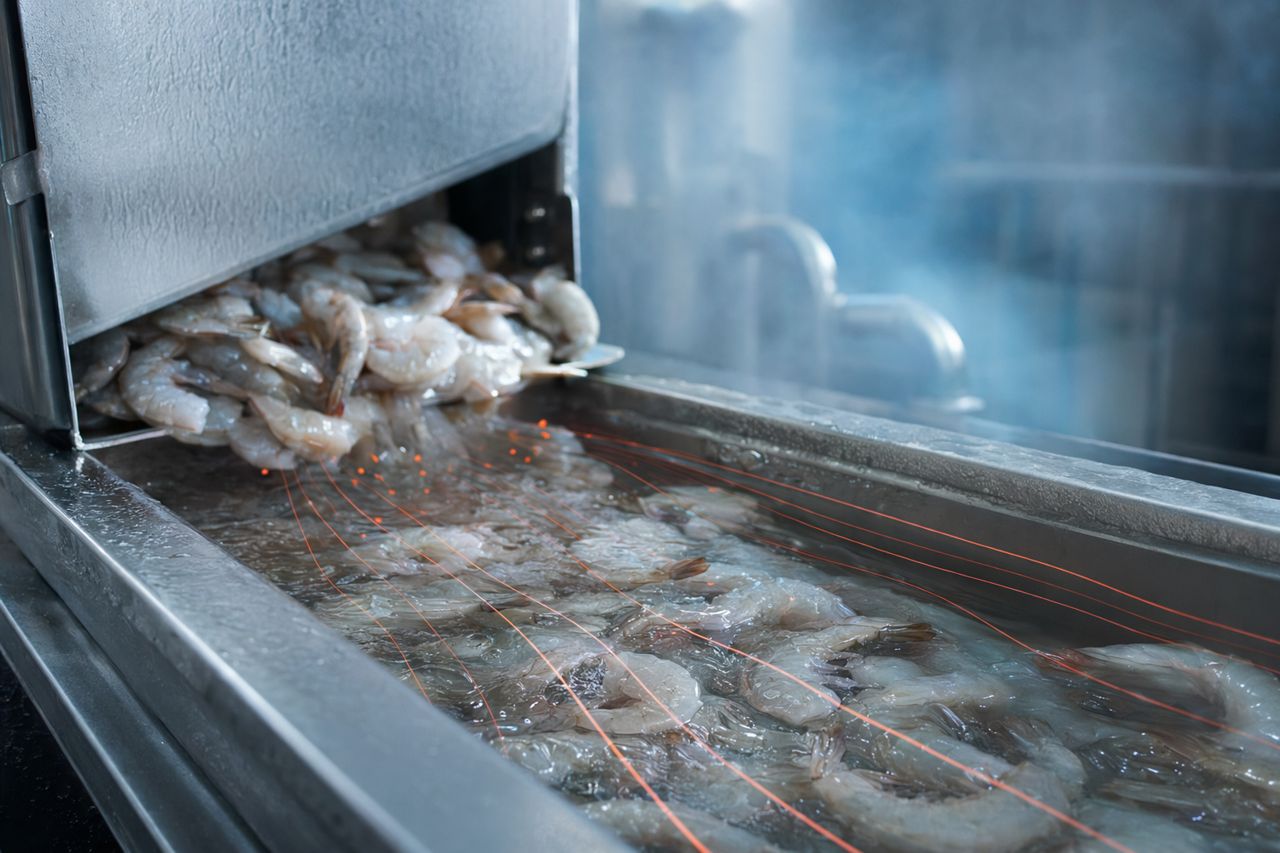
Usado correctamente, un paso de salmuera enzimática puede ayudar a crear una ventana de liberación de cáscara más controlada antes de que el camarón entre al pelado mecánico. El objetivo comercial es claro:
- Separación de cáscara más limpia
- Menor fuerza mecánica requerida
- Reducción del desgarro superficial
- Menor carga de pelado manual y reproceso
- Apariencia final más constante
- Mayor estabilidad de rendimiento frente a la variación normal de materia prima
Shellshift Marine apoya a los procesadores ajustando las recomendaciones de tratamiento enzimático a las condiciones reales de planta: especie, calibre, perfil de temperatura, tiempo de retención, diseño de salmuera, velocidad de línea y objetivo de producto terminado.
No abordamos el pelado como un ejercicio de laboratorio. Lo abordamos como un problema de producción con objetivos asociados de rendimiento, mano de obra, tiempo de inactividad y calidad.
Vea: explicación de un minuto sobre la pérdida de rendimiento previa al pelado
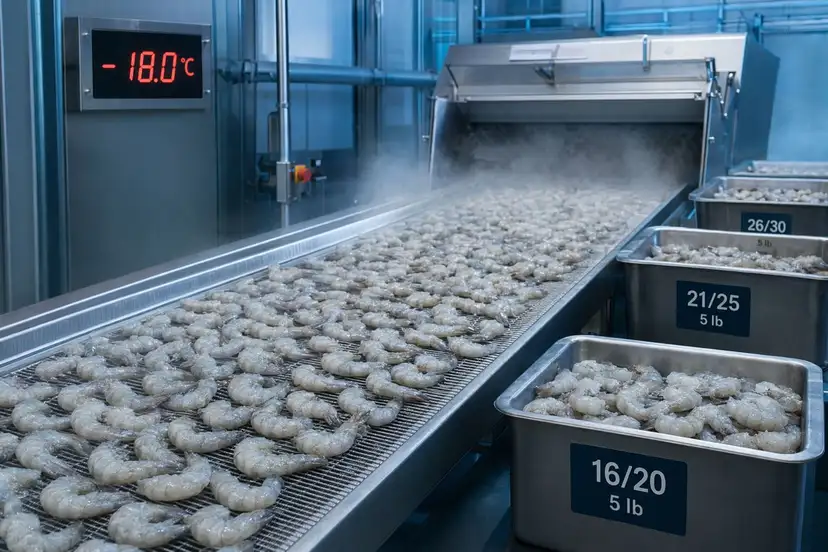
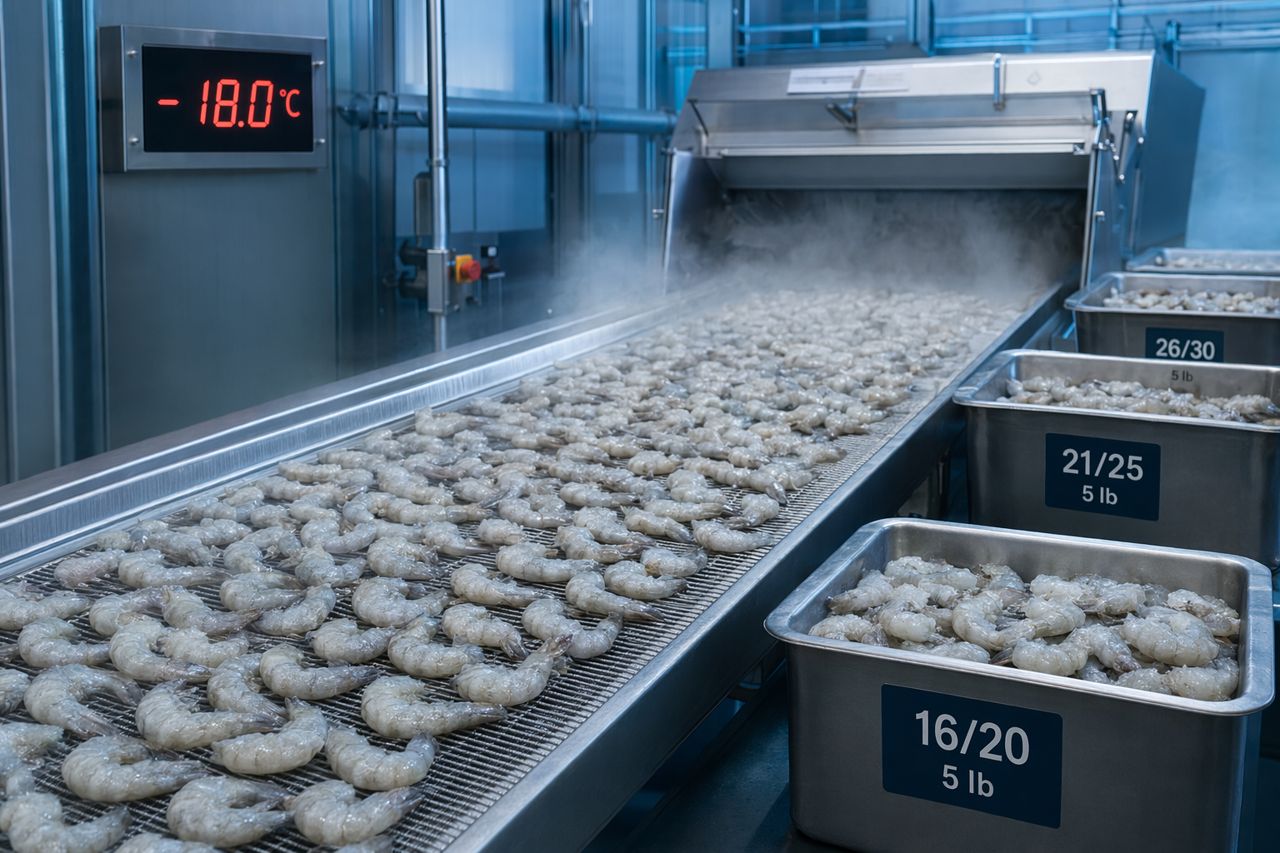
Esta página incluye un video técnico explicativo sin presentador, que muestra camarón congelado avanzando por transportadores de cámara fría, espera con temperatura controlada, contacto con salmuera enzimática y flujo de liberación de cáscara antes del pelado mecánico.
El mensaje clave: si la pérdida de rendimiento se ve en la peladora, es posible que la causa ya esté aguas arriba.
Lista práctica de auditoría previa al pelado
Use esta lista antes de cambiar los ajustes de la peladora:
- Confirme la temperatura del producto en el centro y la superficie del contenedor.
- Compare el tiempo de espera entre varios lotes y turnos.
- Verifique si la dispersión de calibres ha aumentado después del manejo interno.
- Revise alturas de caída y puntos de transferencia por riesgo de daño físico.
- Mida el tiempo real en cola entre descongelación, tratamiento y pelado.
- Separe los lotes difíciles en lugar de sobreajustar toda la línea.
- Alinee las condiciones de contacto enzimático con la velocidad real de línea de la planta.
- Revise los datos de defectos del producto terminado por lote, no solo por promedio de turno.
Las plantas con mayor rendimiento no dependen de un solo punto de corrección. Controlan todo el recorrido previo al pelado.
Solicite una cotización para su línea de pelado de camarón
Si su planta está observando pérdida de rendimiento antes de que arranque la peladora, Shellshift Marine puede ayudar a revisar las condiciones del proceso y cotizar una solución enzimática alineada con su objetivo de producción.
Comparta la especie de camarón, rango de tamaño, perfil de temperatura, método de descongelación, tiempo de retención previo al pelado y especificación final deseada mediante el formulario de solicitud del sitio.
Solicitar una cotización